
 English
 русский
 عربى
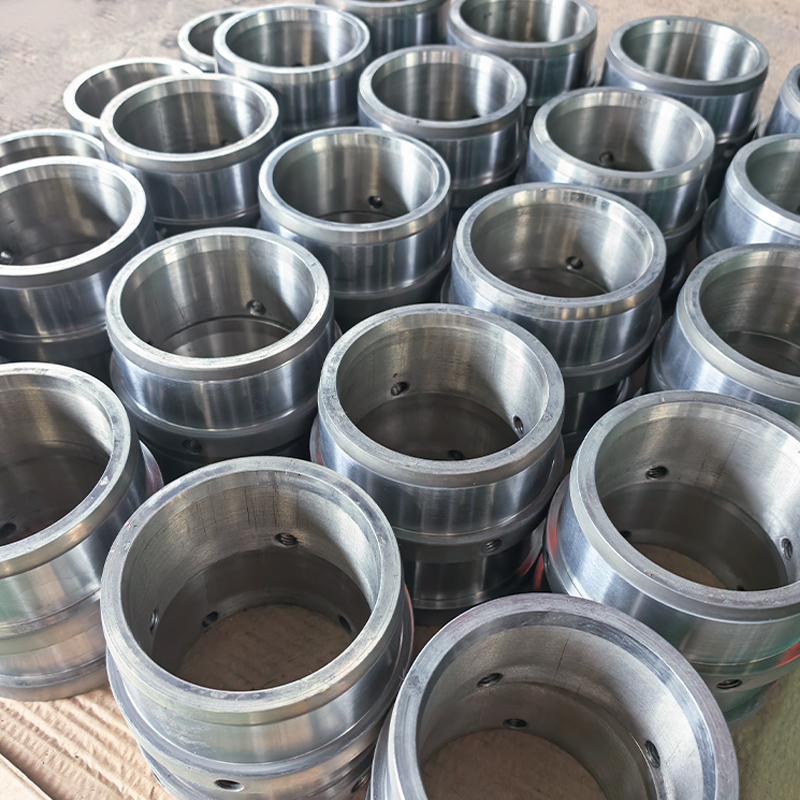
Износостойкие втулки карбида индивидуально
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Порошок сплава на основе кобальта представляет соб...
Посмотреть больше
Сплавы на основе никеля основаны на никеле и обычн...
Посмотреть большеПлунжер шламового насоса или ролик с ламинарным потоком редко выходят из строя из-за объемной усталости. Повреждения начинаются с поверхности: истирание, эрозия или повторяющийся механический контакт удаляют материал до тех пор, пока компонент не перестанет сохранять допуск. Наиболее практичным промышленным решением является слой карбидного композитного порошка, нанесенный термическим напылением, плакированием или сваркой. Если правильно указать, этот слой значительно превосходит сталь без покрытия; если он определен плохо, он рано выходит из строя по причинам, которых вполне можно избежать. В этой статье объясняется, что такое карбидный композитный порошок, как он производится и как выбрать марку, которая будет работать в реальных условиях.
Контент
Карбидные композиционные порошки представляют собой специальные материалы, сочетающие твердую карбидную фазу с пластичной металлической связкой. Карбидная фаза, обычно карбид вольфрама (WC) или карбид хрома (Cr3C2), обеспечивает твердость и стойкость к абразивному износу. Связка, обычно кобальт или никелевый сплав, удерживает частицы карбида вместе, поглощает энергию удара и придает наплавке прочность.
Слово «композитный» отмечает важное различие. Чистый карбидный порошок по существу представляет собой одно соединение. Композиционный порошок представляет собой специально разработанную смесь, в которой мелкие частицы карбидов равномерно распределены по металлической матрице. При подаче через распылитель или наплавочную головку порошок плавится и повторно затвердевает, образуя покрытие, которое ведет себя как композит с металлической матрицей: достаточно твердое, чтобы противостоять износу, но достаточно прочное, чтобы выдерживать механические удары.
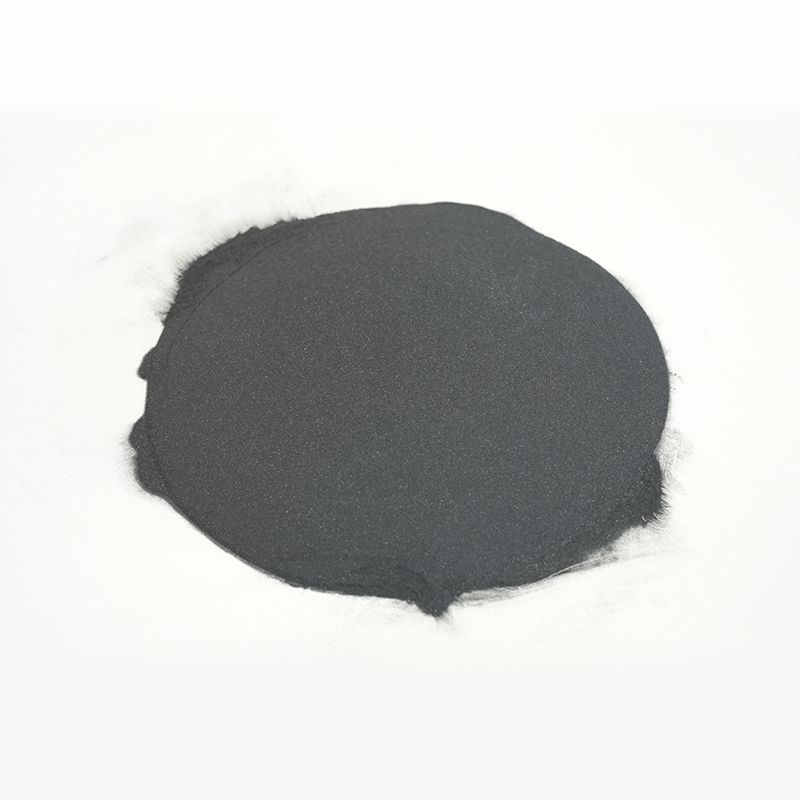 Карбидный композиционный порошок для износостойких покрытий Этот порошок представляет собой смесь нескольких карбидов с металлической связкой, что обеспечивает высокую твердость и устойчивость к коррозии. Его равномерное распределение частиц подходит для распыления HVOF и HVAF, что делает его пригодным для инструментов и деталей, подверженных истиранию и окислению. Посмотреть продукт →
На практике размер частиц карбида и содержание связующего являются двумя рычагами, которые контролируют поведение покрытия. Более мелкие частицы карбида создают более гладкие и плотные поверхности, которые хорошо противостоят эрозии мелкими частицами; более крупные карбиды выдерживают строжку, но оставляют более грубую поверхность. Содержание связующего обычно составляет от 10 до 25 процентов по весу: большее количество связующего повышает прочность, а меньшее количество связующего повышает твердость за счет хрупкости. Покупатели в отраслях с критическим износом все чаще отказываются от стандартных товарных марок и выбирают композитные порошки, разработанные для известного режима отказа.
Большую часть разницы в характеристиках между хорошим и плохим карбидным композитным порошком определяют три фактора: маршрут производства, размер порошка и качество границы раздела карбид-связка.
Смесь карбида и связующего спекают в твердый блок, затем измельчают и классифицируют в порошок. Полученные частицы имеют угловатую и блочную форму. Этот метод дает плотные, прочные частицы и часто используется при распылении HVOF, где плотность покрытия имеет большее значение, чем идеально сферическая подача.
Мелкие порошки карбидов и связующих смешивают с органическим связующим, сушат распылением в сферические агломераты и спекают для сплавления фаз и удаления органического компонента. Сферические частицы более равномерно проходят через устройства подачи порошка и образуют более прочные покрытия, поэтому этот метод доминирует над сверхзвуковым напылением и лазерной наплавкой.
На последнем этапе классификации устанавливается распределение частиц по размерам. Грубые порезы быстро образуют толстые слои, но оставляют более грубую поверхность; при мелком разрезе образуется плотное и гладкое покрытие, но подача затруднена. Поставщики, которые контролируют как точки разреза, так и форму распределения, предоставляют инженеру по покрытиям гораздо меньшие отклонения в процессе управления.
| производственный маршрут | Форма частиц | Типичное использование |
|---|---|---|
| Спеченный и измельченный | Угловой, блочный | Покрытия HVOF, плотные отложения |
| Агломерированный и спеченный | Сферическая, пористая | Термическое напыление, лазерная наплавка, равномерная подача |
В промышленной практике доминируют две системы: WC-Co и Cr3C2-Никр. Знание практических границ каждого из них позволяет избежать наиболее распространенных ошибок спецификации.
| Система | Твердость | Макс. температура обслуживания. | Ключевая сила | Типичное применение |
|---|---|---|---|---|
| WC-Co | 1100–1300 ВН | Около 450 °С | Устойчивость к истиранию, прочность | Режущий инструмент, изнашиваемые детали, замки |
| WC-Ni или WC-Co-NiCr | 1000–1200 ВН | Около 500 °С | Лучшая коррозионная стойкость | Ролики, валы, гидравлические компоненты |
| Cr3C2-NiCr | 800–1000 ВН | Около 850 °С | Устойчивость к высокотемпературному износу и окислению | Детали турбин, высокотемпературные заслонки, сопла |
Правило быстрого выбора простое. Если компонент охлаждается и его основным врагом является истирание, по умолчанию используется WC-Co. Если присутствует коррозия, перейдите на связующее вещество на основе никеля. Если температура поверхности превышает 500 °C, обычно подходящим семейством является Cr3C2-NiCr.
Карбидные композитные порошки оправдывают свою стоимость в условиях, когда простои обходятся дорого, а замена затруднена.
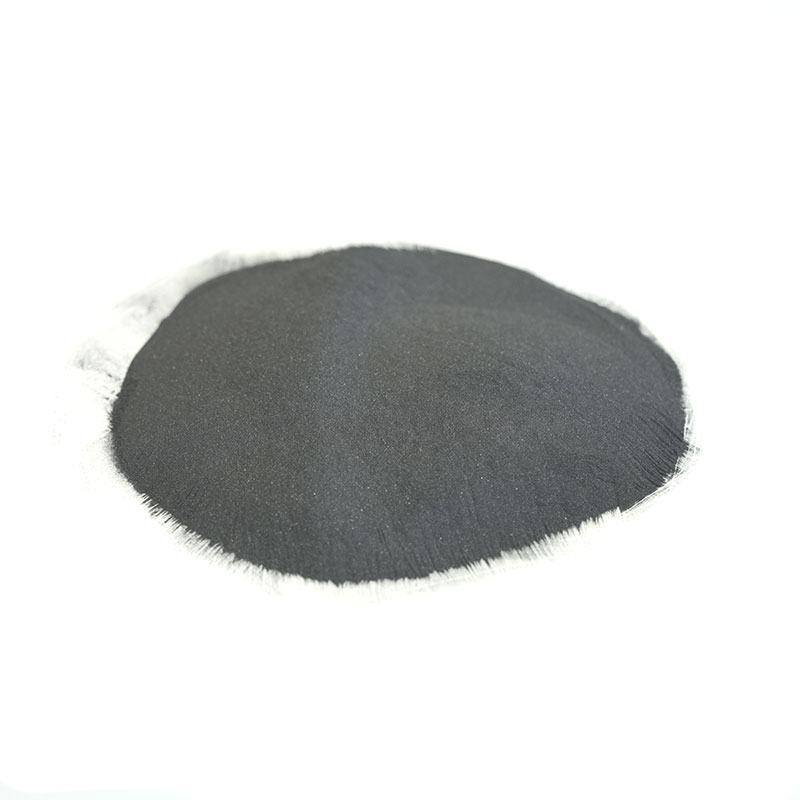 Серия порошков для термического распыления карбида вольфрама Эта серия, разработанная для процессов термического напыления и плакирования, включает сплавы на основе кобальта и никеля с различным содержанием карбидов. Он направлен на борьбу с высокотемпературной эрозией, износом горных пород и коррозией расплавленного металла, а также способствует ремонту и нанесению OEM-покрытий. Посмотреть продукт →
Для нанесения покрытия порошок должен подходить для процесса распыления и качества целевой поверхности. Сорта для термического напыления разработаны с учетом единообразия морфологии исходного материала и частиц, поэтому использование специального порошка для термического напыления обычно предпочтительнее, чем использование обычного порошка. То же самое относится и к ремонтным работам: вместо того, чтобы сдавать дорогой вал или ролик в металлолом из-за локального износа, мастерская может восстановить поверхность из твердосплавного композита и отполировать ее до исходного допуска. Отремонтированная деталь часто превосходит оригинальную, поскольку спроектированная поверхность никогда не была частью первоначальной конструкции.
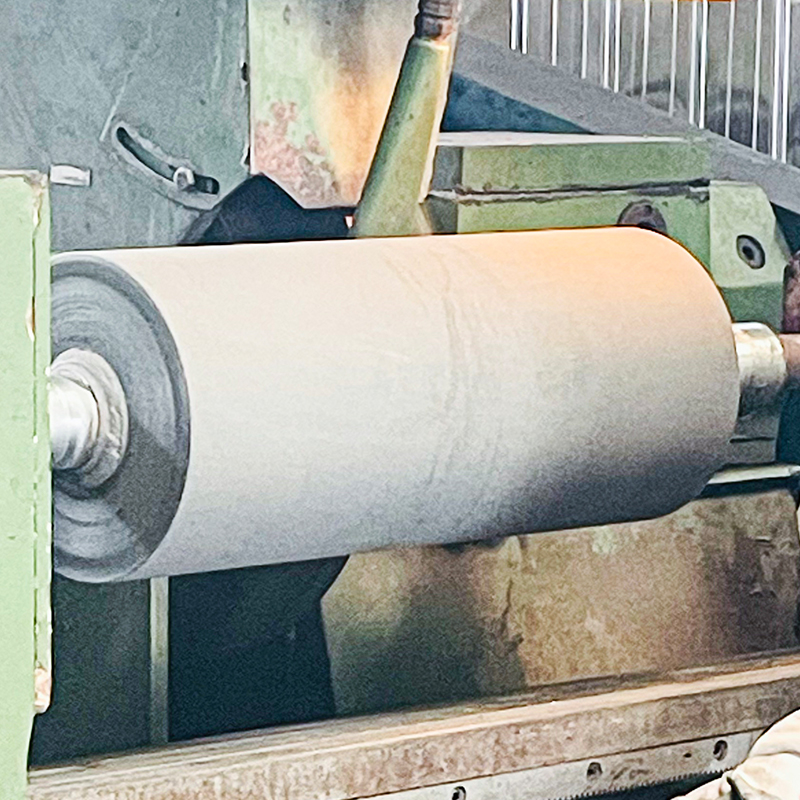 Компоненты с покрытием из карбида вольфрама по индивидуальному заказу Это предложение включает готовые к установке ролики, втулки и валы с покрытием из карбида вольфрама или керамикой. Он подходит для заводов, которым требуются квалифицированные детали с покрытием, не требующие собственных этапов нанесения покрытия, обеспечивая износостойкость для сложных условий эксплуатации. Посмотреть продукт →
В отношении OEM-запчастей и запасных компонентов многие заводы предпочитают полностью покрывать компонент, а не наносить покрытие собственными силами. Ролики, плунжеры и втулки с покрытием из карбида вольфрама поставляются готовыми к установке, причем покрытие уже соответствует заявленным требованиям.
Выбор начинается с условий эксплуатации, а не с каталога порошков. Проработайте эти пункты по порядку, и список кандидатов быстро сузится.
Распространенной ошибкой является выбор исключительно по твердости. Покрытие с самым высоким числом Виккерса может преждевременно выйти из строя, если связующее корродирует или температура эксплуатации размягчает матрицу. Вот почему опытные покупатели передают поставщику полную картину эксплуатации, включая температуру, среду, режим износа и требуемое качество поверхности, а не только значение твердости. Хорошим ресурсом для сравнения свойств всего семейства материалов является наше руководство по типу и выбору твердосплавного композитного порошка, в котором более подробно рассматриваются те же решения.
Как только оценка попадает в шорт-лист, проверка замыкает цикл. Быстрая металлографическая проверка подтверждает распределение карбидов и пористость, а измерение твердости слоя покрытия показывает, соответствует ли наплавление спецификации. Для критически важных компонентов испытания на прочность соединения и технологическая документация имеют такое же значение, как и сам химический состав порошка.
Вывод прост. Карбидный композитный порошок — это не отдельный материал; это система дизайна. Химический состав карбидов, металлургия связующего, производственный маршрут и размер частиц — все это влияет на конечный результат. Сделайте все правильно, и компонент с покрытием станет объектом планового обслуживания, а не аварийным отказом. Сделайте их неправильно, и никакая толщина покрытия не спасет работу.
Любое применение, требующее повышенного износа, начинается с четкого определения режима отказа и диапазона обслуживания. Как только они станут известны, можно выбрать, применить и проверить правильный карбидный композитный порошок, и завод получит то, что ему действительно нужно: поверхность, которая прослужит до запланированного периода технического обслуживания.
Втулки являются индивидуальными продуктами в соответствии с чертежами: Базовый материал: нержавеющая сталь 304, нержавеющая сталь 316, углеродистая сталь, 45# сталь. Во -вторых, дизай...
См. детали
Порошок сплава на основе кобальта представляет собой порошок твердого сплава, который может противостоять различному износу, коррозии и окислению при высоких температурах. Он содержит значительную дол...
См. детали
Сплавы на основе никеля основаны на никеле и обычно дополнены хромом, углеродом, бором, железом и кремнием. Они охватывают широкий диапазон твердости: от мягкой до твердой. Эти сплавы легко поддаются ...
См. детали
Порошок сплава на основе железа относится к порошковому материалу, состоящему из железа в качестве основного тела и других легирующих элементов. Обычно они используются для изготовления механических д...
См. детали
Порошок сплава на основе меди плотный без покрытия, устойчив к фрикционному износу и кавитации, обладает хорошей стойкостью к истиранию и смазывающими свойствами, а также легко режется с покрытием для...
См. детали
Порошок суперсплава на основе никеля представляет собой сплав с высокой прочностью, стойкостью к окислению и коррозии при высоких температурах 650-1000 ℃, который широко используется в высоких темп...
См. детали
Порошок сплава из карбида вольфрама на основе никеля — новый тип металлического материала с широкими перспективами применения. Материал основан на никеле и изготавливается путем добавления соответству...
См. детали
Лазерная наплавка, также известная как лазерная наплавка или лазерное плавление, представляет собой новую технологию модификации поверхности. Он образует плакирующий слой наполнителя, металлургически ...
См. детали
Металлический порошок никеля-кобальта представляет собой порошок металлического сплава высокой чистоты, в основном состоящий из никеля и кобальта. Он широко используется во многих высокотехнологичн...
См. детали
В прошлом фильтрующие материалы для синтетических волокон всегда изготавливались из глиноземного песка, металлической сетки и других материалов. В настоящее время, чтобы повысить эффективность пряд...
См. детали
Композитные твердосплавные сплавы созданы для решения задач, связанных с весьма необычными условиями труда. Будь то высокотемпературная газовая эрозия, сильный износ горных пород или коррозия жидко...
См. детали
Наш карбидный композитный порошок представляет собой высокоэффективный промышленный материал, сочетающий в себе различные карбиды. Он имеет чрезвычайно высокую твердость, износостойкость и отличную...
См. детали


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов