
 English
 русский
 عربى
Сверхзвуковое распыление
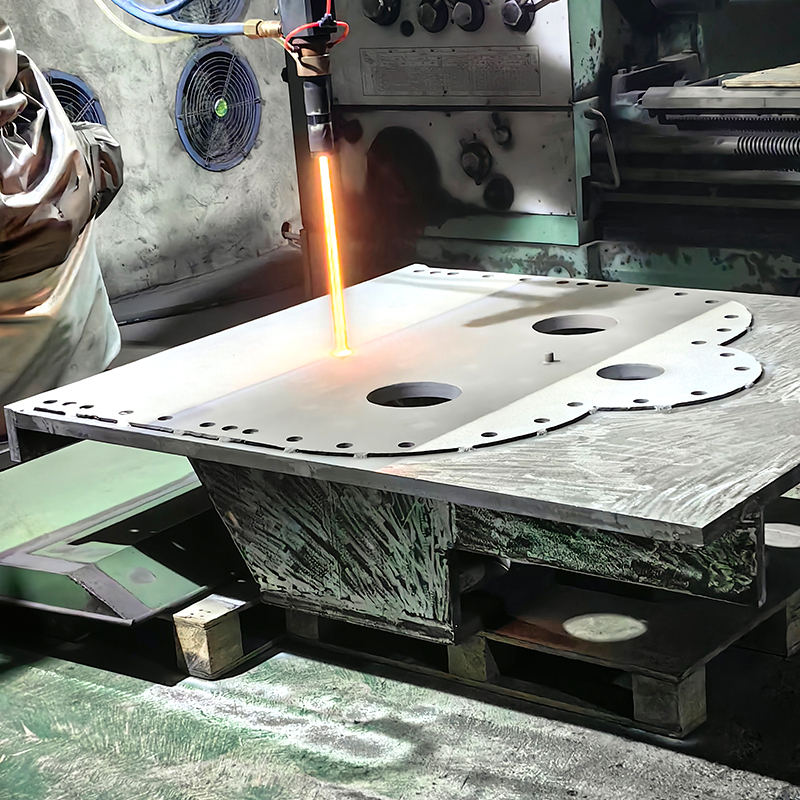
В процессе сверхзвукового газопламенного напыле...
Посмотреть большеКомпания Jiangsu Crystal Additive Manufacturing Co., Ltd. была основана в 2010 году как производитель твердосплавных износостойких роликов, валов, втулок, плунжеров и спиральных валов. Мы специализируемся на производстве всех видов металлургических валков, валков для изготовления бумаги, печатных валков, черновых валков, зеркальных валков, черновых валков, валков с покрытием из карбида вольфрама, роликов с керамическим покрытием, валков из сплава на основе никеля, сваренных распылением, втулок вала, карбида вольфрама. втулки вала, керамические втулки вала, втулки вала из сплава никеля, втулки вала из сплава на основе кобальта, плунжеры из карбида вольфрама, керамические плунжеры, плунжеры из сплава на основе никеля, плунжеры из сплава на основе кобальта, прецизионные спиральные валы из карбида вольфрама, прецизионные спиральные валы из керамики и т. д. У нас есть все виды токарных станков, шлифовальных станков, фрезерных станков, станков для динамической балансировки и другого оборудования и оборудования. Компания имеет все виды токарных станков, шлифовальных станков, фрезерных станков, динамических балансировочных станков, все виды передового оборудования для производства покрытий, все виды оборудования для испытаний покрытий, приветствует новых и старых клиентов для переговоров о бизнесе!
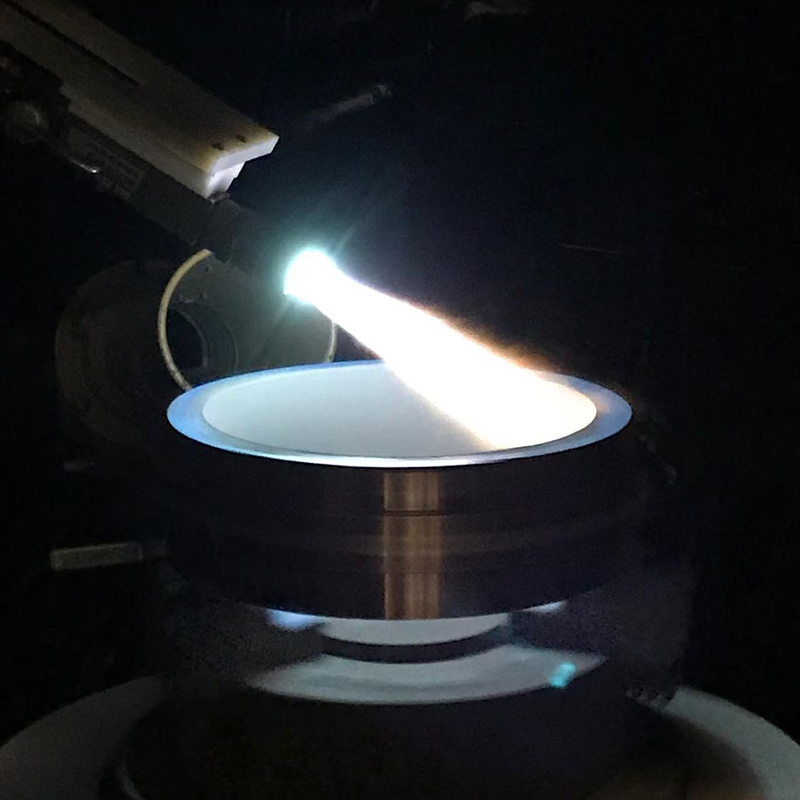
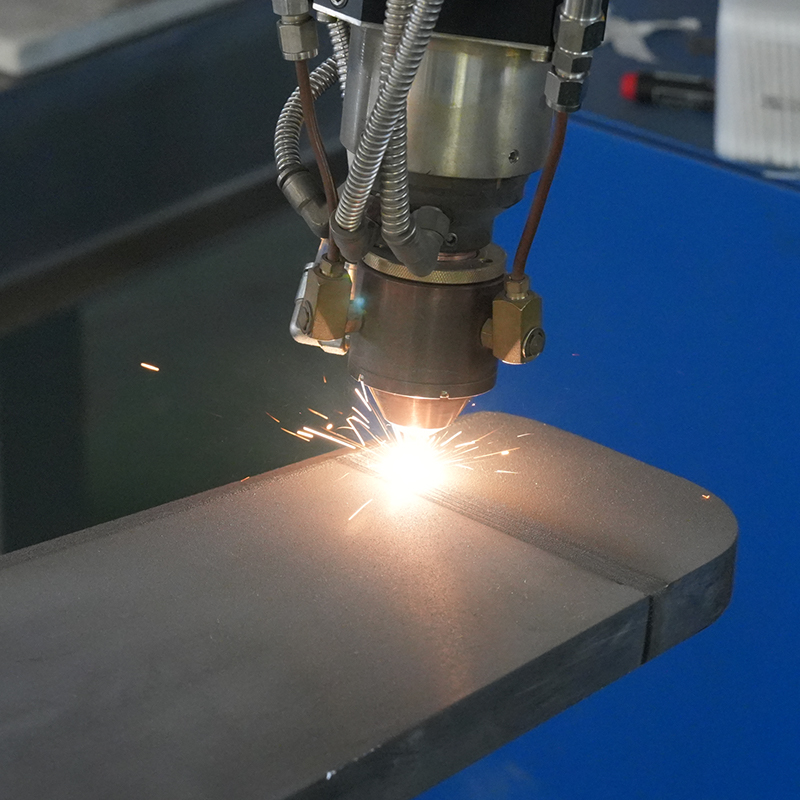
Плазменное напыление - это технология упрочнени...
Посмотреть больше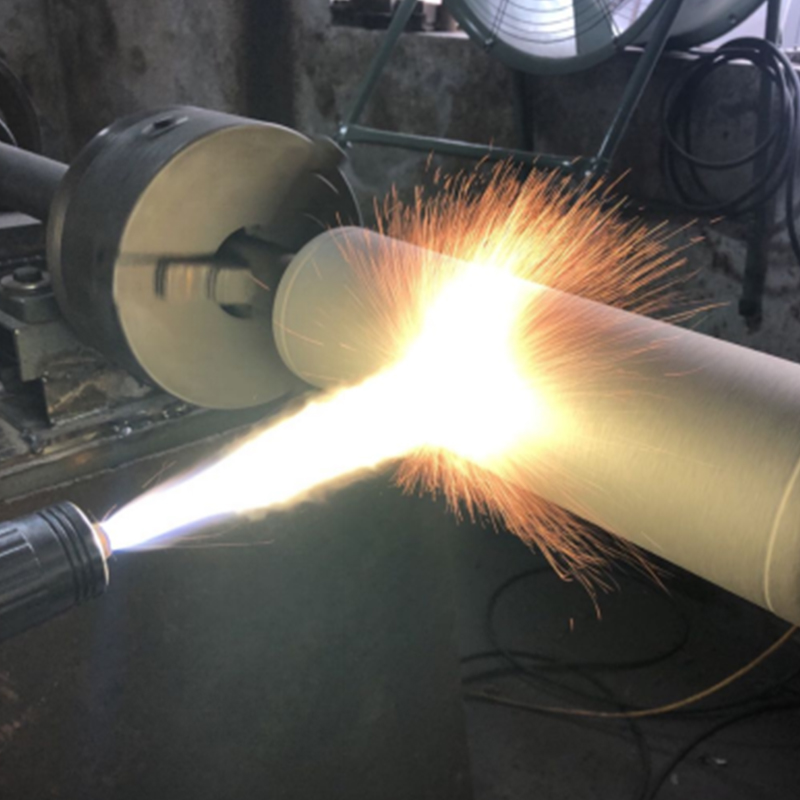
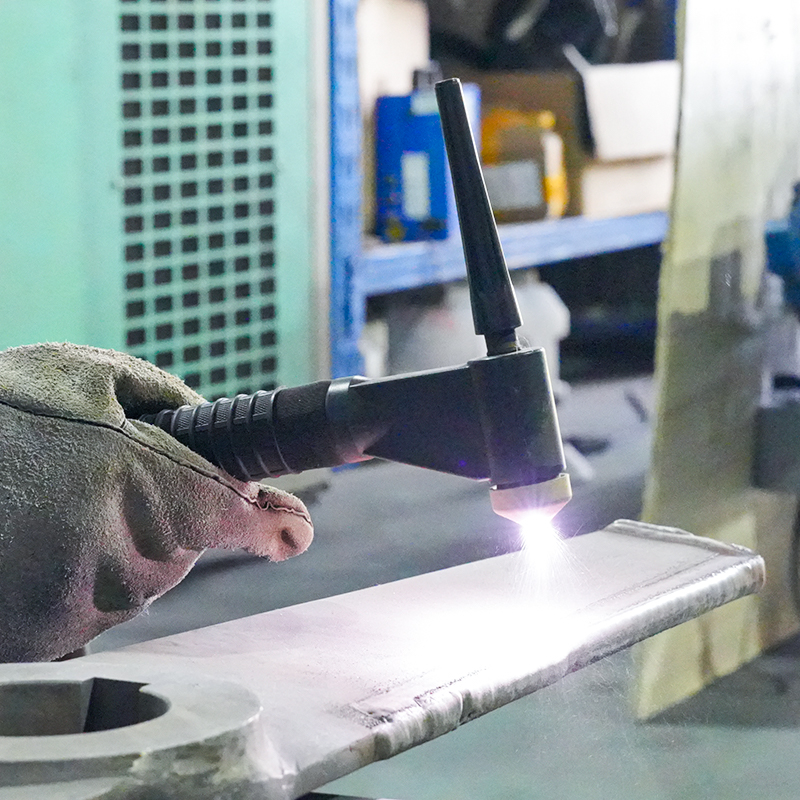
Процесс кислородно-ацетиленовой сварки пламенны...
Посмотреть больше


Любой, кто годами стоял рядом с порошковой кроватью, скажет вам то же самое: машина привлекает внимание, но порошо...
ЧИТАТЬ ДАЛЕЕПорошок для аддитивного производства издалека выглядит просто: мелкие металлические частицы, бункер, рабочая пласт...
ЧИТАТЬ ДАЛЕЕПорошок сплава на основе кобальта редко привлекает много внимания, пока деталь не перестанет работать. На протяжен...
ЧИТАТЬ ДАЛЕЕКерамический порошок оксида хрома — один из тех материалов, который редко попадает в заголовки газет, но ...
ЧИТАТЬ ДАЛЕЕСпросите пять человек на заводе, что керамический порошок означает, и вы можете получить пять разных от...
ЧИТАТЬ ДАЛЕЕКарбидный порошок — это тихая рабочая лошадка, используемая в самых твердых и долговечных компонентах современной ...
ЧИТАТЬ ДАЛЕЕРасширение отраслевых знаний
Лазерную наплавку и плазменное напыление часто называют конкурентами, но они решают разные проблемы. Лазерная наплавка расплавляет порошок и тонкий слой подложки, образуя настоящую металлургическую связь, при этом разбавление обычно поддерживается от 1% до 10%. При нанесении плазменного напыления расплавленные или полурасплавленные частицы выбрасываются на шероховатую поверхность, поэтому адгезия является механической, а прочность сцепления обычно находится в диапазоне 20–40 МПа. Первый подходит для сильно нагруженных, подверженных ударам деталей. Второй подходит для деталей, которым необходима тонкая, твердая, термически или электрически изолирующая поверхность без деформации основного металла.
| Товар | Лазерная наплавка | Плазменное напыление |
| Тип облигации | Металлургический | Механическая блокировка |
| Типичная толщина | 0,3–3 мм на слой | 0,05–0,5 мм |
| Пористость | Близко к нулю | 1%–5% |
| Подвод тепла к детали | Низкий и локализованный | Низкая, температура детали поддерживается ниже 150 °C. |
| Подходящие материалы | Металлы и металлокарбидные сплавы | Металлы, карбиды и керамика |
| Лучшее для | Гидравлические штоки, ролики, седла клапанов, буровой инструмент | Рукава насоса, изоляционные слои, тепловые барьеры |
Как правило, если деталь подвергается ударам, сильным контактным нагрузкам или коррозии через покрытие, выбирайте лазерную наплавку. Если деталь тонкостенная, термочувствительная или требует керамической поверхности, выберите плазменное напыление .
Большинство плазменное керамическое покрытие Неисправности связаны с подготовкой и несоответствием температур, а не с самим керамическим порошком. Керамика, такая как Al₂O₃, расширяется примерно со скоростью 7–8 ×10⁻⁶/K, а углеродистая сталь расширяется примерно со скоростью 12 ×10⁻⁶/K. Зазор создает напряжение на границе раздела каждый раз, когда деталь нагревается и охлаждается.
Что касается выбора материала, то Al₂O₃–13%TiO₂ является прочным и экономичным вариантом с точки зрения износа и изоляции (около 800–1000 HV). Cr₂O₃ достигает примерно 1200–1400 HV для тонкого износа скольжения, а цирконий, стабилизированный Y₂O₃, 7–8 мас.% используется для тепловых барьеров. Мы поставляем порошки плазменного качества в контролируемом диапазоне размеров, чтобы параметры распыления оставались повторяемыми от партии к партии.
Распределение частиц по размерам определяет, будет ли порошок поступать плавно и плавиться. Слишком мелкий порошок забивает линию подачи и испаряется в луче или шлейфе. Слишком крупный порошок остается нерасплавленным и оставляет пустоты. Приведенные ниже диапазоны являются типичными отправными точками и должны быть точно настроены в соответствии с вашим оборудованием.
| Процесс | Типичный диапазон размеров | Примечание по кормлению |
| Коаксиальная лазерная наплавка | 53–150 мкм | Сферический порошок с хорошей сыпучестью для стабильной подачи |
| Высокоскоростная лазерная наплавка | 15–53 мкм | Точное, узкое распределение для тонких и гладких слоев. |
| Плазменное напыление (металл и сплав) | 45–106 мкм | Соответствие мощности плазмы и расстоянию распыления. |
| Плазменное напыление (керамика) | 15–45 мкм | Плавлено-дробленый или агломерированный порошок для плотного плавления. |
Текучесть так же важна, как и размер. Время течения Холла менее 20 с/50 г для порошков сплавов обычно указывает на стабильную подачу, а сферические частицы без сателлитов, образующиеся в результате газового распыления, помогают поддерживать постоянную скорость подачи в течение длительных циклов наплавки.
Слои на основе кобальта и никеля высокой твердости, особенно нагруженные карбидом вольфрама, склонны к растрескиванию на углеродистых и легированных сталях из-за крутого температурного градиента между ванной расплава и холодной подложкой. Трещины обычно появляются, когда твердость слоя превышает примерно 55–60 HRC без снятия напряжений. Несколько корректировок помогают на практике.
Если разбавление превышает 10%, содержание железа снижает коррозионную стойкость и твердость слоя. Уменьшите мощность лазера или увеличьте скорость сканирования, а не просто сокращайте скорость подачи порошка. Когда проект требует определенного состава, мы можем адаптировать порошки на основе кобальта, никеля, меди или железа в соответствии с ним.
Влага является частым, но игнорируемым источником пористости как в облицовочных слоях, так и в слоях термического напыления. Мелкие порошки сплавов быстро впитывают влагу, а вода в ванне расплава превращается в пар, оставляя небольшие отверстия. Керамические порошки особенно чувствительны, поскольку их пористые частицы удерживают больше влаги.
Следование этой процедуре требует небольших затрат и часто устраняет необходимость гоняться за пористостью путем изменения параметров лазера или плазмы. Мы рады предоставить данные о партии и рекомендуемые условия сушки при каждом заказе.


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов