
 English
 русский
 عربى
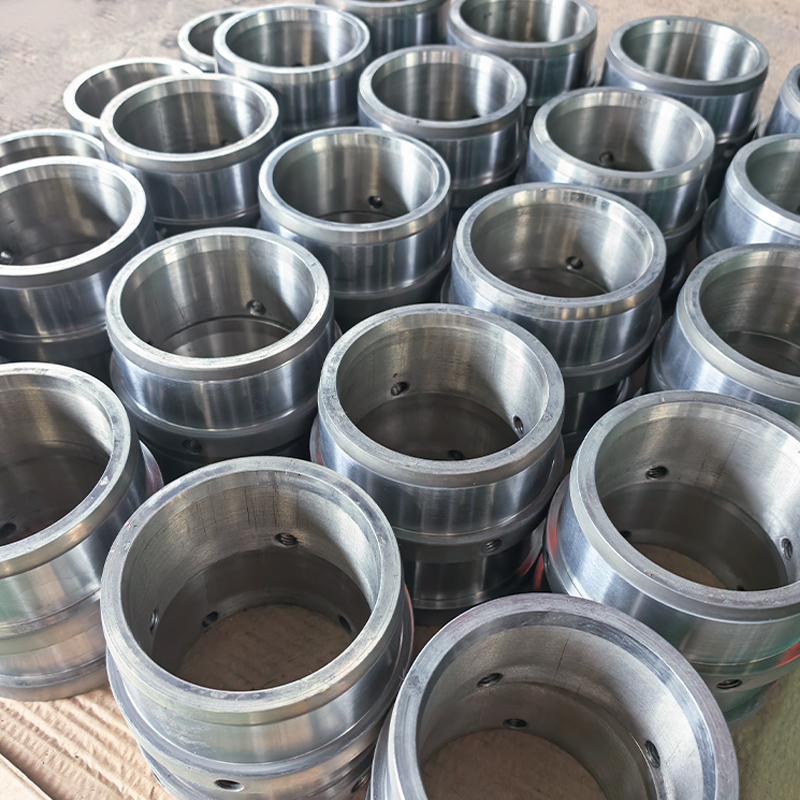
Износостойкие втулки карбида индивидуально
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Порошок сплава на основе кобальта представляет соб...
Посмотреть больше
Сплавы на основе никеля основаны на никеле и обычн...
Посмотреть большеПорошок для аддитивного производства издалека выглядит просто: мелкие металлические частицы, бункер, рабочая пластина и готовая деталь. Вблизи это тщательно контролируемый инженерный материал. Форма частиц, распределение по размерам, содержание кислорода, химический состав и консистенция от партии к партии — все это влияет на то, пройдет ли сборка гладко или превратится в дорогостоящий эксперимент.
В нашей работе с порошками сплавов и разработкой поверхности наиболее полезные разговоры редко ведутся об одном «лучшем» порошке. Они примерно соответствуют требованиям: что нужно процессу, что должна выдержать деталь и что поставщик порошка может обеспечить с повторяемостью. Если вы хотите получить более подробную информацию о типах и выборе порошков сплавов, наш направляющая для порошка сплава проходит через основы. Эта статья ближе к повседневным вопросам: что порошок должен делать внутри принтера, почему два порошка с одинаковым химическим составом могут вести себя по-разному и как выбрать сорт, не задавая его слишком сильно.
Контент
Хороший порошок для аддитивного производства должен не только иметь правильный химический состав. При лазерной плавке порошкового слоя или электронно-лучевой плавке устройство для повторного нанесения покрытия наносит тонкий слой по всей площади сборки. Этот слой должен быть однородным, рыхлым и без комков. Затем порошок поглощает энергию, плавится и быстро затвердевает. Любое несоответствие слоя может стать пористостью, непроваром или дефектом поверхности.
Вот почему спецификация порошка — это не просто химический сертификат. Он сочетает в себе марку сплава, гранулометрический состав, морфологию, кажущуюся плотность, плотность выпуска, характеристики текучести, содержание кислорода, влажность и контроль загрязнения. Порошок, который хорошо работает в горелке для нанесения покрытия, может оказаться непригодным для принтера для тонкослойной печати, а порошок, который прекрасно печатает на одной машине, может плохо работать на другой из-за другого устройства для повторного нанесения покрытия, лазерного пятна или толщины слоя.
Большинство металлических порошков для аддитивного производства начинаются с плавления и распыления. Газовое распыление является обычным явлением для дорогостоящих и химически активных сплавов, поскольку оно позволяет получать округлые частицы с контролируемым химическим составом поверхности, хотя результат по-прежнему зависит от конструкции сопла, расхода газа, перегрева расплава и скорости охлаждения. Распыление воды часто более экономично и приводит к образованию частиц неправильной формы; они могут подходить для струйной подачи связующего, прессования или других способов, где требования к потоку и упаковке различаются. Плазменная сфероидизация позволяет округлить исходное сырье неправильной формы, но она увеличивает стоимость и обычно применяется в тех случаях, когда морфология имеет достаточно важное значение, чтобы оправдать ее.
Метод производства формирует индивидуальность порошка. Газораспыленный порошок часто имеет хорошую текучесть и высокую плотность упаковки, но может содержать частицы-сателлиты и мелкие частицы, требующие контроля. Порошок, распыленный водой, может иметь более шероховатую поверхность и более высокое поглощение кислорода. Дело не в том, чтобы ранжировать методы абстрактно. Необходимо согласовать маршрут изготовления порошка с процессом, сплавом и критериями приемки, которые имеют значение для конечной детали.
Различные семейства сплавов решают разные проблемы. Приведенное ниже быстрое сравнение является отправной точкой для технических обсуждений, а не заменой квалификационного тестирования.
| Семейство порошков | Типичные сильные стороны | Общее направление использования | Наблюдения за отбором |
|---|---|---|---|
| На основе никеля и никель-кобальта | Коррозионная стойкость, жаропрочность, хорошая ударная вязкость во многих классах. | Детали горячего сечения, химическое оборудование, защита от износа и коррозии | Контроль кислорода, чувствительность к растрескиванию, химическая стабильность |
| на основе кобальта | Износостойкость, жаропрочность, коррозионная стойкость | Детали клапанов, компоненты насосов, наплавки, подверженные износу поверхности. | Баланс углерода и боридов, пластичность, реакция на обработку |
| Железосодержащие и стальные | Экономичность, широкий диапазон свойств, полезная прокаливаемость. | Промышленные детали, оснастка, ремонт, конструктивные элементы | Контроль углерода, поглощение кислорода, искажение после обработки |
| на основе меди | Высокая тепло- и электропроводность | Теплопередающие детали, электрические контакты, индукционные компоненты | Отражательная способность лазера, технологическое окно, риск пористости |
| Титан и алюминий | Низкая плотность, коррозионная стойкость, хорошее соотношение прочности и веса. | Легкие конструкции, аэрокосмические, медицинские и транспортные детали | Реактивность, контроль оксидов, безопасность обращения с порошком |
| Карбид-армированные порошки | Высокая твердость и устойчивость к истиранию | Изнашиваемые детали, поверхности резки и сверления, защитные слои | Однородность арматуры, компромисс между прочностью, совместимость процессов |
Порошки на основе никеля часто являются первым выбором, когда деталь должна сочетать термостойкость с коррозионной стойкостью. Никель-кобальтовые марки ориентированы на более высокие температуры или более требовательные условия эксплуатации, но они также требуют большего окна процесса. Металлический порошок на основе никеля может стать практической отправной точкой как для аддитивного производства, так и для сложных поверхностных работ, при условии, что марка, размер резки и уровень кислорода согласованы с реальным процессом.
Металлические порошки на основе никеля для наплавки и аддитивного производства Порошки сплавов с никелевой матрицей с возможностью выбора твердости и коррозионной стойкости для наплавки, термического напыления, плакирования, порошковой металлургии и 3D-печати. Посмотреть продукт → Порошки на основе кобальта – это другой вид инструмента. Они касаются не столько общей структуры, сколько износа, жаропрочности и устойчивости к агрессивному контакту. На практике это делает их применимыми для седел клапанов, деталей насосов, наплавок и других поверхностей, где истирание является врагом. Баланс между углеродом, карбидообразователями и прочностью матрицы имеет значение, особенно когда один и тот же сплав может использоваться для печатной детали и покрытия.
Порошки сплавов на основе кобальта для эксплуатации в условиях износа и высоких температур Порошки твердых сплавов с преобладанием кобальта, Cr и W для седел клапанов, экструзионных матриц и накладок, требующих стойкости к износу, коррозии и окислению при высоких температурах. Посмотреть продукт → Порошки на основе железа обладают широким диапазоном свойств и часто имеют более выгодную ценовую позицию. Порошки на основе меди привлекательны для термических и электрических задач, но их отражательная способность и теплопроводность могут сделать лазерную обработку менее щадящей. Титановые и алюминиевые порошки требуют тщательного контроля атмосферы и обращения из-за реакционной способности и чувствительности к оксидам. Ни одна из этих семей не является универсально «лучшей»; правильный выбор зависит от режима отказа, который вы пытаетесь предотвратить.
Когда сборка выходит из строя, порошок не всегда является причиной, но часто он является частью проблемы. Вот характеристики, на которые стоит обратить внимание перед пробным или серийным выпуском:
Лазерная сварка в слое порошка обычно требует относительно тонкой резки, часто в диапазоне 15–45 мкм, в зависимости от машины и толщины слоя. При электронно-лучевой плавке обычно используется более крупный порошок, поскольку процесс и вакуумная среда ведут себя по-разному. При направленном энергоосаждении часто используется более широкий срез, иногда около 45–150 мкм, поскольку порошок подается через сопло, а не распределяется тонким слоем. Струйная обработка связующего снова может выдерживать различную морфологию и распределение по размерам. Эти диапазоны являются отправными точками, а не универсальными спецификациями.
Здесь также терминология может ввести в заблуждение. Порошок для лазерной наплавки не является автоматически порошком аддитивного производства для машины с порошковым слоем. Оба процесса имеют общий интерес к получению чистого, текучего порошка, но они не требуют одинакового размера частиц или одинакового поведения плавления. При направленном осаждении энергии и лазерной наплавке постоянная подача и стабильное поведение ванны расплава часто имеют большее значение, чем максимально мелкий размер частиц.
 Порошки для лазерной наплавки для создания износостойких поверхностных слоев Порошки сплавов на основе никеля, кобальта и железа, прошедшие отбор для лазерной наплавки, создают плотные слои с низким разбавлением для валов, клапанов, винтов и изнашиваемых поверхностей. Посмотреть продукт →
Полезное правило — оценивать порошок по технологическому процессу, а не только по странице каталога. Создайте небольшую тестовую матрицу, проверьте порошок до и после использования и сравните результаты с требованиями к детали. Если сорт работает в горелке для нанесения покрытия, но не в принтере, это не является противоречием. Это свидетельство того, что технологическое окно, а не только химия, делает свою работу.
Повторное использование порошка широко распространено в аддитивном производстве, но это не простое решение «долейте и продолжайте». Повторяющееся термическое воздействие и обращение могут изменить распределение частиц по размерам, содержание кислорода, морфологию и поведение потока. Некоторые сплавы хорошо переносят повторное использование в пределах утвержденного окна; другим нужны более жесткие ограничения или более частое обновление. Правильный подход — измерить изменения и установить предел, защищающий деталь, а не полагаться на фиксированное количество циклов, которое может не соответствовать операции.
Обработка имеет не меньшее значение. Поглощение влаги, перекрестное загрязнение, неправильное просеивание и плохое хранение могут испортить хорошие входящие спецификации. Практический план качества обычно включает в себя проверку входящих партий, контроль хранения, учет сит и смесей, периодический отбор проб и четкое решение о том, когда порошок больше не подходит для предполагаемой сборки. Эти шаги не являются бюрократией; именно они помогают поставщику порошка и производителю предотвратить смещение процесса.
Прежде чем запросить ценовое предложение или приступить к запуску производства, полезно изложить приложение простым языком. Контрольный список ниже — хорошая отправная точка:
Наша команда работает с материальной стороны этой проблемы. Мы производим порошковые сплавы, применяем процессы нанесения покрытий и плакирования, а также изготавливаем износостойкие детали на заказ, такие как ролики, валы и втулки. Эта комбинация полезна, поскольку поведение порошка не ограничивается бункером. Далее идет подача, плавление, склеивание, отделка и обслуживание. Оценка, которая хорошо выглядит в сертификате, все равно должна выдержать реальный процесс.
Этот опыт не заменяет собственную квалификационную работу заказчика и не должен. Это помогает сократить разговор. Вместо того, чтобы просить только «порошок для аддитивного производства», мы можем вместе обсудить сплав, размер частиц, предел содержания кислорода, процесс и характер разрушения. Обычно именно здесь начинается практическая спецификация: не с самого широкого заявления, а с четкого понимания того, что должен делать порошок, как с ним будут обращаться и какие доказательства покажут, что он готов к производству.
Втулки являются индивидуальными продуктами в соответствии с чертежами: Базовый материал: нержавеющая сталь 304, нержавеющая сталь 316, углеродистая сталь, 45# сталь. Во -вторых, дизай...
См. детали
Порошок сплава на основе кобальта представляет собой порошок твердого сплава, который может противостоять различному износу, коррозии и окислению при высоких температурах. Он содержит значительную дол...
См. детали
Сплавы на основе никеля основаны на никеле и обычно дополнены хромом, углеродом, бором, железом и кремнием. Они охватывают широкий диапазон твердости: от мягкой до твердой. Эти сплавы легко поддаются ...
См. детали
Порошок сплава на основе железа относится к порошковому материалу, состоящему из железа в качестве основного тела и других легирующих элементов. Обычно они используются для изготовления механических д...
См. детали
Порошок сплава на основе меди плотный без покрытия, устойчив к фрикционному износу и кавитации, обладает хорошей стойкостью к истиранию и смазывающими свойствами, а также легко режется с покрытием для...
См. детали
Порошок суперсплава на основе никеля представляет собой сплав с высокой прочностью, стойкостью к окислению и коррозии при высоких температурах 650-1000 ℃, который широко используется в высоких темп...
См. детали
Порошок сплава из карбида вольфрама на основе никеля — новый тип металлического материала с широкими перспективами применения. Материал основан на никеле и изготавливается путем добавления соответству...
См. детали
Лазерная наплавка, также известная как лазерная наплавка или лазерное плавление, представляет собой новую технологию модификации поверхности. Он образует плакирующий слой наполнителя, металлургически ...
См. детали
Металлический порошок никеля-кобальта представляет собой порошок металлического сплава высокой чистоты, в основном состоящий из никеля и кобальта. Он широко используется во многих высокотехнологичн...
См. детали
В прошлом фильтрующие материалы для синтетических волокон всегда изготавливались из глиноземного песка, металлической сетки и других материалов. В настоящее время, чтобы повысить эффективность пряд...
См. детали
Композитные твердосплавные сплавы созданы для решения задач, связанных с весьма необычными условиями труда. Будь то высокотемпературная газовая эрозия, сильный износ горных пород или коррозия жидко...
См. детали
Наш карбидный композитный порошок представляет собой высокоэффективный промышленный материал, сочетающий в себе различные карбиды. Он имеет чрезвычайно высокую твердость, износостойкость и отличную...
См. детали


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов