
 English
 русский
 عربى
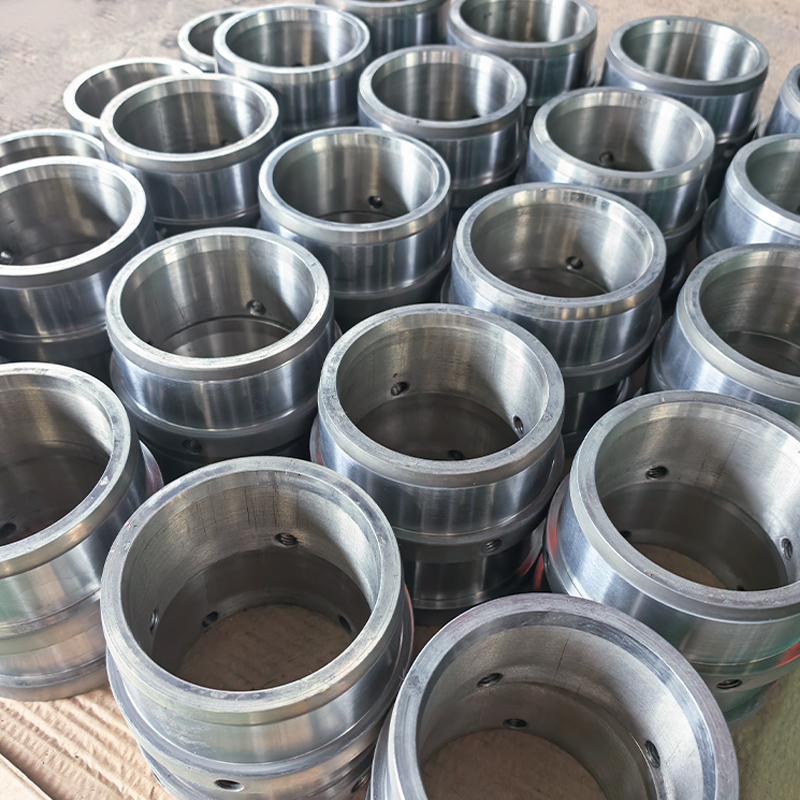
Износостойкие втулки карбида индивидуально
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Порошок сплава на основе кобальта представляет соб...
Посмотреть больше
Сплавы на основе никеля основаны на никеле и обычн...
Посмотреть большеЛюбой, кто годами стоял рядом с порошковой кроватью, скажет вам то же самое: машина привлекает внимание, но порошок решает результат. Порошки для аддитивного производства не являются товарным наполнителем — это специально разработанное сырье, и их химический состав, гранулометрический состав, форма и чистота передаются с каждой деталью, которую вы создаете. Сделайте их правильно, и процесс станет предсказуемым. Если вы ошибетесь, вы потратите недели на погоню за пористостью, которую не сможете объяснить.
Мы потратили много времени на производство порошков сплавов и их применение в процессах плакирования, напыления и производства изнашиваемых деталей, поэтому это руководство написано в цехе, а не в брошюре. В нем рассказывается, что это за порошки, чем различаются основные семейства, какие характеристики действительно имеют значение и как подобрать порошок к выполняемому вами процессу.
Контент
В аддитивном производстве на основе порошков металлический порошок слой за слоем консолидируется в твердую деталь. Связывание происходит по-разному в зависимости от машины: лазерный или электронный луч плавит каждый слой при плавлении в слое порошка, печатающая головка наносит связующее при струйной обработке перед спеканием, а сфокусированный источник энергии плавит порошок, когда он подается через сопло в результате направленного осаждения энергии.
Это стоит отделить от обычной порошковой металлургии. Прессование и спекание ПМ допускает образование частиц неправильной формы, угловатых форм, поскольку перед нагреванием порошок уплотняется под высоким давлением. Аддитивные процессы обычно не могут этого сделать. Порошок должен растекаться, распределяться тонким равномерным слоем и последовательно поглощать энергию от одного слоя к другому. Вот почему сырье для АД почти всегда представляет собой распыленное газом или плазмой, сферическое и строго фракционированное сырье — этого требует физика процесса, а не маркетинг.
Существует также практическое совпадение, о котором стоит знать. Порошки, разработанные для лазерной наплавки и термического напыления, являются близкими родственниками порошков для принтеров: тот же путь распыления, та же металлургия, часто другой размер нареза. Поставщик, который понимает обе стороны, обычно может избавить вас от множества проб и ошибок.
Большинство промышленных порошков AM делятся на несколько семейств. Таблица ниже представляет собой приблизительную карту, а не свод правил: в каждой семье есть десятки оценок, и оценка имеет гораздо большее значение, чем фамилия.
| Семейство порошков | Типичные сильные стороны | Где обычно используется |
|---|---|---|
| на основе железа | Экономичность, хорошая твердость, простота последующей обработки. | Общие детали машин, оснастка, плакирование стальных деталей. |
| на основе никеля | Коррозионная стойкость, прочность, хорошее поведение при высоких температурах. | Химическое и технологическое оборудование, детали аэрокосмической отрасли, облицовка |
| на основе никеля superalloy | Прочность сохраняется при высокой температуре, стойкость к окислению | Детали горячих секций, печное оборудование, энергетическое оборудование |
| на основе кобальта | Износостойкость, твердость в горячем состоянии, устойчивость к истиранию | Седла клапанов, винты, детали насоса, наплавка и плакирование |
| на основе меди | Тепловая и электропроводность | Радиаторы, индукционные компоненты, проводящие вставки |
| Твердосплавный композит | Очень высокая твердость, отличный срок службы при абразивном износе. | Режущий и горный инструмент, износостойкие пластины, слои покрытия |
| Керамика и оксид | Тепловой барьер, изоляция, химическая инертность | Плазменно-напыленные покрытия, высокотемпературные поверхности |
Сплавы на основе кобальта заслуживают особого упоминания, поскольку они являются основным средством защиты от износа. Там, где деталь трется, скользит или подвергается горячему абразивному контакту, марка кобальта часто превосходит более твердые, но более хрупкие альтернативы. Мы храним широкий ассортимент этих порошков именно потому, что один и тот же материал служит и принтеру, и сварочной горелке.
Порошки сплавов на основе кобальта для эксплуатации в условиях износа и высоких температур Ознакомьтесь с марками SD-Co с твердостью 28–53 HRC для клапанов, матриц, роторов и износостойких накладок; сравните химический состав и размер частиц, прежде чем оценивать физическое поведение. Посмотреть продукт → Два порошка могут иметь одинаковые химические сертификаты и совершенно по-разному вести себя в машине. Разница обычно заключается в физических характеристиках, и именно их мы обсуждаем в первую очередь с любым новым клиентом.
Если вы хотите глубже понять, как кривая распределения влияет на реальное поведение сборки, прочтите нашу заметку о распределение частиц по размерам рассматривает практические последствия.
Почти каждый металлический порошок марки АМ начинается с плавления. Распыление газа разрушает частицы, которые расплавляются в капли инертным газом под высоким давлением и затвердевают в частицы, близкие к сферическим, — наиболее распространенный путь для марок никеля, кобальта и железа. Распыление воды дешевле и быстрее, но дает изделия неправильной формы, поэтому его используют в основном для прессования и спекания, а также в некоторых случаях плакирования. Плазменное и центробежное распыление позволяет получить порошок сферической формы с низким содержанием сателлитов, поэтому они доминируют на более требовательных рынках титана и суперсплавов.
Этап атомизации — это только половина дела. Просеивание, классификация, смешивание и упаковка определяют, соответствует ли полученная вами спецификация заказанной вами. На нашем собственном заводе порошок производится от сырого расплава до готового просеянного продукта, что является единственным способом контролировать поглощение кислорода и изменения между партиями.
Не существует универсального «лучшего» порошка — только тот, который лучше всего подходит для процесса, геометрии и целевой стоимости. Сплавка в порошковом слое требует тонких, сыпучих разрезов и низкого содержания кислорода. Направленное энерговыделение гораздо более терпимо к размеру, но чувствительно к консистенции корма. Лазерная наплавка находится где-то посередине и обычно лучше всего работает при более грубой, строго контролируемой резке, чтобы ванна расплава оставалась стабильной на скорости.
Это также помогает подумать о том, что происходит после сборки. Сплав, который прекрасно обрабатывается, может оказаться плохим выбором для полируемой детали, а сплав с превосходной износостойкостью может оказаться трудным для чистовой обработки. Раннее принятие решения о маршруте постобработки обычно сужает выбор порошка до двух или трех кандидатов.
 Порошки сплавов для лазерной наплавки никеля, кобальта и железа Прежде чем планировать последующую обработку, просмотрите порошки на основе никеля, кобальта и железа, а также карбидные композиты с размером среза 53–150 мкм и диапазоном твердости, чтобы составить окончательный список марок. Посмотреть продукт →
Порошок стоит дорого, поэтому почти все используют его повторно. Это нормально, в пределах. Каждый цикл подвергает материал воздействию тепла, влаги и манипуляций, при этом фракция мелких частиц увеличивается, а кислород поднимается вверх. Работоспособный подход выглядит так:
Для критически важных деталей простая процедура входного контроля — химический состав, распределение, расход и визуальная проверка под увеличением — выявляет большинство проблем еще до того, как они достигнут машины.
Не каждая проблема износа оправдывает замену новой детали. Большой ролик, шнек или плунжер насоса часто гораздо более экономично восстановить, чем заменить, и именно здесь одни и те же распыленные порошки зарабатывают себе на жизнь в другой роли. Через лазерная наплавка Металлургически связанный слой наносится на изношенную поверхность с минимальным разбавлением и очень незначительной деформацией, и деталь возвращается в эксплуатацию с более твердой поверхностью, чем была изначально.
Для абразивных и эрозионных работ порошки для термического напыления, содержащие карбиды, часто являются лучшим решением, обеспечивая твердый, хорошо связанный слой при относительно низком подводе тепла.
 Порошки термического напыления карбида вольфрама для абразивного износа Сравните твердосплавные сплавы со связями кобальта, никеля и NiCr для HVOF, плазменной обработки и наплавки, а также укажите параметры твердости, химического состава и размера частиц. Посмотреть продукт →
Поставщик, который отвечает на эти вопросы без колебаний, обычно является поставщиком, который понимает материал, а не просто хранит его.
Порошки для аддитивного производства вознаграждают за немного терпения на этапе выбора. Понимайте семью, настаивайте на физических характеристиках, согласовывайте раскрой с процессом и соблюдайте строгую дисциплину обращения. Сделайте это, и станок, параметры и качество деталей станут гораздо проще контролировать, и порошок перестанет быть переменной, которую вы не можете объяснить.
Втулки являются индивидуальными продуктами в соответствии с чертежами: Базовый материал: нержавеющая сталь 304, нержавеющая сталь 316, углеродистая сталь, 45# сталь. Во -вторых, дизай...
См. детали
Порошок сплава на основе кобальта представляет собой порошок твердого сплава, который может противостоять различному износу, коррозии и окислению при высоких температурах. Он содержит значительную дол...
См. детали
Сплавы на основе никеля основаны на никеле и обычно дополнены хромом, углеродом, бором, железом и кремнием. Они охватывают широкий диапазон твердости: от мягкой до твердой. Эти сплавы легко поддаются ...
См. детали
Порошок сплава на основе железа относится к порошковому материалу, состоящему из железа в качестве основного тела и других легирующих элементов. Обычно они используются для изготовления механических д...
См. детали
Порошок сплава на основе меди плотный без покрытия, устойчив к фрикционному износу и кавитации, обладает хорошей стойкостью к истиранию и смазывающими свойствами, а также легко режется с покрытием для...
См. детали
Порошок суперсплава на основе никеля представляет собой сплав с высокой прочностью, стойкостью к окислению и коррозии при высоких температурах 650-1000 ℃, который широко используется в высоких темп...
См. детали
Порошок сплава из карбида вольфрама на основе никеля — новый тип металлического материала с широкими перспективами применения. Материал основан на никеле и изготавливается путем добавления соответству...
См. детали
Лазерная наплавка, также известная как лазерная наплавка или лазерное плавление, представляет собой новую технологию модификации поверхности. Он образует плакирующий слой наполнителя, металлургически ...
См. детали
Металлический порошок никеля-кобальта представляет собой порошок металлического сплава высокой чистоты, в основном состоящий из никеля и кобальта. Он широко используется во многих высокотехнологичн...
См. детали
В прошлом фильтрующие материалы для синтетических волокон всегда изготавливались из глиноземного песка, металлической сетки и других материалов. В настоящее время, чтобы повысить эффективность пряд...
См. детали
Композитные твердосплавные сплавы созданы для решения задач, связанных с весьма необычными условиями труда. Будь то высокотемпературная газовая эрозия, сильный износ горных пород или коррозия жидко...
См. детали
Наш карбидный композитный порошок представляет собой высокоэффективный промышленный материал, сочетающий в себе различные карбиды. Он имеет чрезвычайно высокую твердость, износостойкость и отличную...
См. детали


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов