
 English
 русский
 عربى
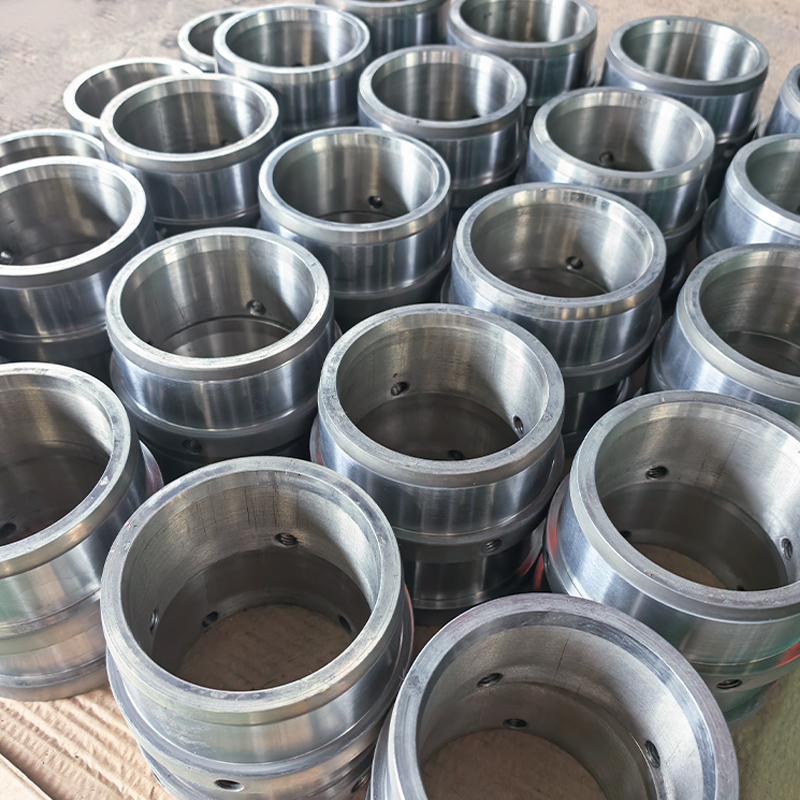
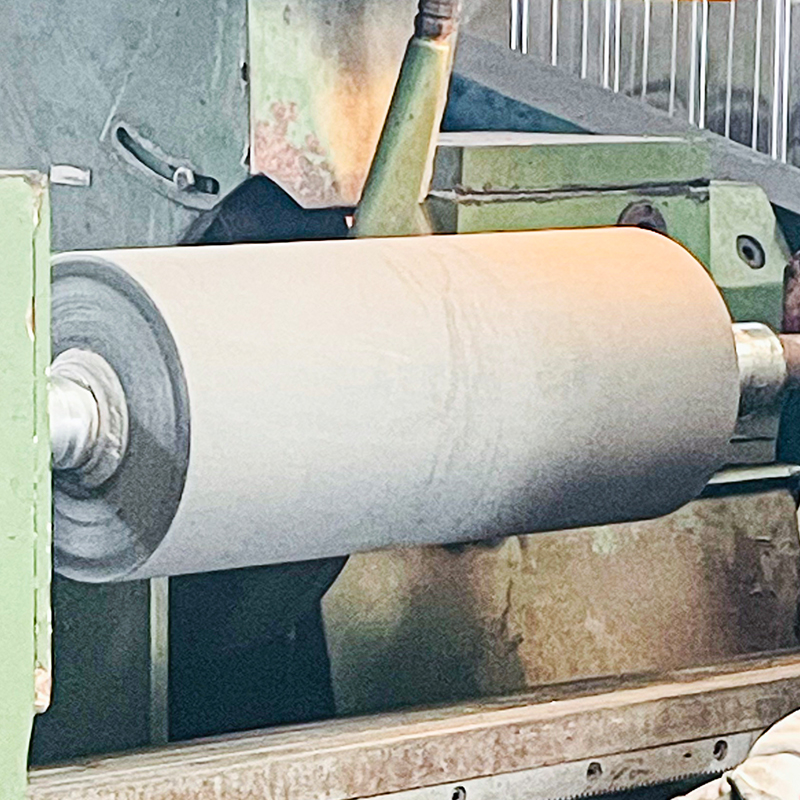
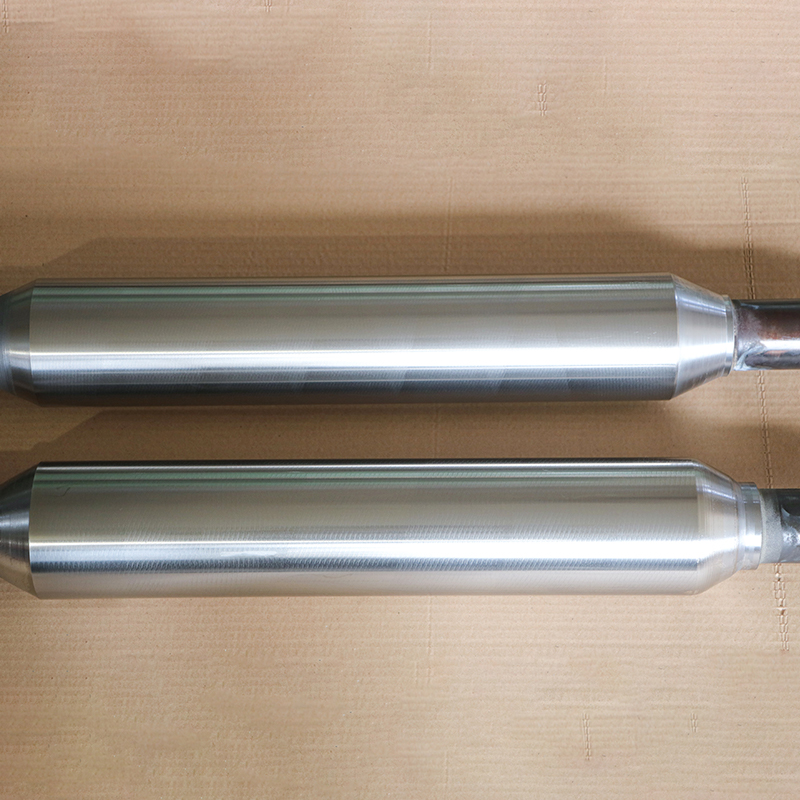
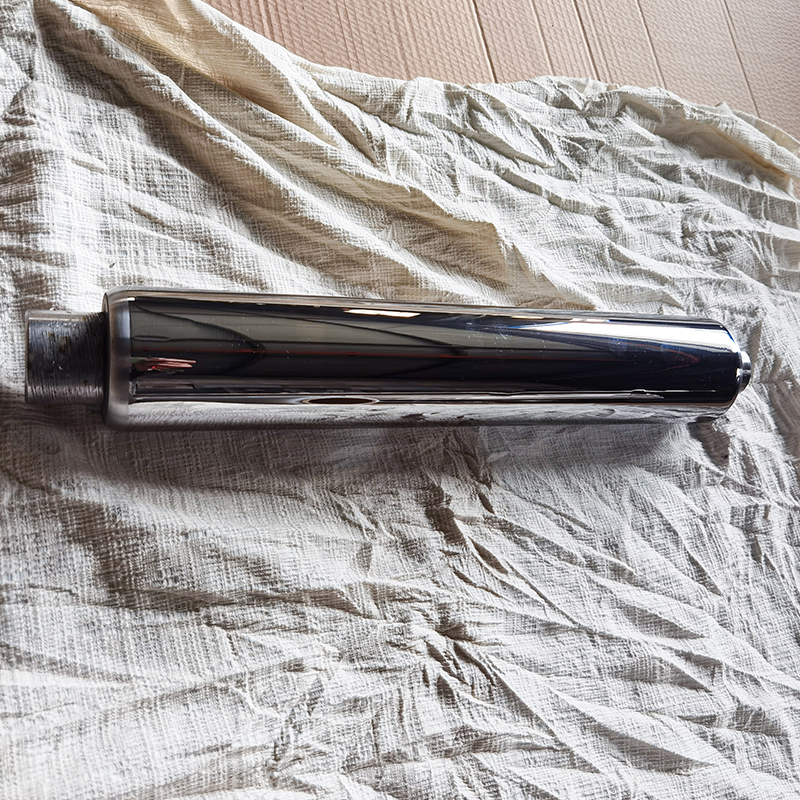
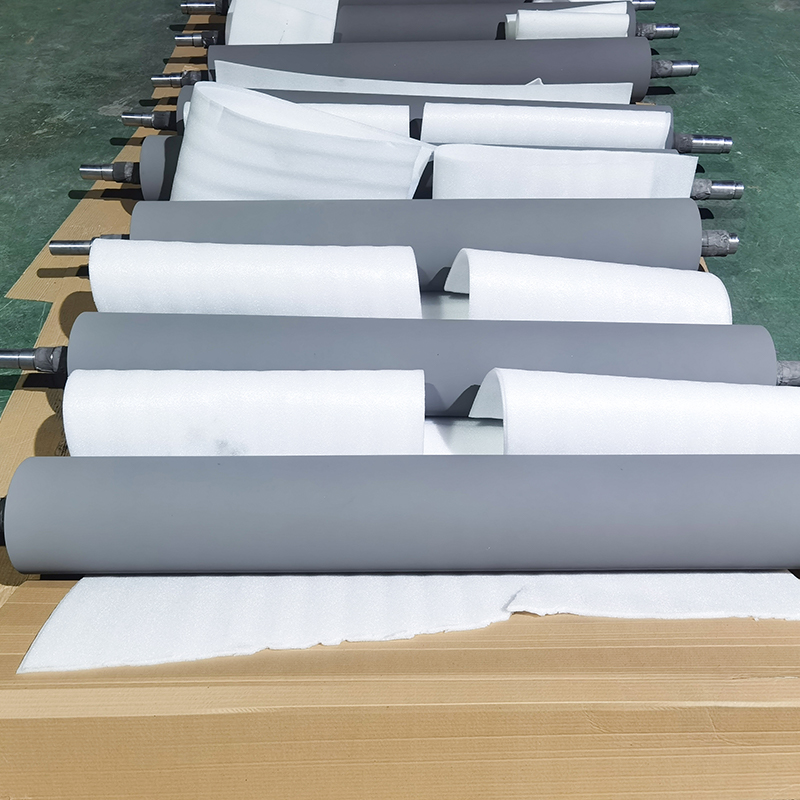
Износостойкие втулки карбида индивидуально
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Втулки являются индивидуальными продуктами в...
Посмотреть больше


Любой, кто годами стоял рядом с порошковой кроватью, скажет вам то же самое: машина привлекает внимание, но порошо...
ЧИТАТЬ ДАЛЕЕПорошок для аддитивного производства издалека выглядит просто: мелкие металлические частицы, бункер, рабочая пласт...
ЧИТАТЬ ДАЛЕЕПорошок сплава на основе кобальта редко привлекает много внимания, пока деталь не перестанет работать. На протяжен...
ЧИТАТЬ ДАЛЕЕКерамический порошок оксида хрома — один из тех материалов, который редко попадает в заголовки газет, но ...
ЧИТАТЬ ДАЛЕЕСпросите пять человек на заводе, что керамический порошок означает, и вы можете получить пять разных от...
ЧИТАТЬ ДАЛЕЕКарбидный порошок — это тихая рабочая лошадка, используемая в самых твердых и долговечных компонентах современной ...
ЧИТАТЬ ДАЛЕЕРасширение отраслевых знаний
Металлургические ролики редко выходят из строя по одной и той же причине на каждом участке линии. Подовой ролик в печи непрерывного отжига сталкивается с температурой 800–950 °C и образованием конкреций. Токовый валик в ванне для цинкования подвергается воздействию расплавленного цинка-алюминия. Опорный ролик на выходе стана холодной прокатки в основном подвергается абразивному износу и проскальзыванию. Выбор одного универсального покрытия для всех — пустая трата денег, поэтому первым делом необходимо определить доминирующий механизм повреждения в каждой зоне.
| Положение ролика | Доминирующий урон | Типичное семейство покрытий |
| Ролик пода печи отжига | Высокотемпературное окисление, улавливание оксида марганца/железа | Керамические композиты на основе Cr3C2-NiCr, NiCrAlY |
| Оцинковка мойки/стабилизирующего ролика | Коррозия расплавленного цинка, прилипание шлака | Сплавы на основе кобальта, WC-Co с коррозионностойкой связкой |
| Уздечка стана холодной прокатки / дефлекторный ролик | Истирание, проскальзывание полосы, полировка поверхности. | WC-CoCr, WC-Co |
| Ролик выпускного стола стана горячей прокатки | Термическая усталость, истирание окалины | Плакировка на основе железа или никеля |
Полезное эмпирическое правило — ранжировать механизмы повреждения по сроку службы роликов каждого из них, а затем выбрать покрытие, которое фиксирует верхний из них, не ухудшая при этом второй. Например, очень твердое карбидное покрытие может противостоять истиранию, но при этом треснуть в зоне с большими перепадами температуры.
Карбид вольфрама Ролики с покрытием обычно определяются содержанием карбидов, но металлическая связка часто решает, выживет ли покрытие. Связующее удерживает твердые зерна WC на месте и контролирует прочность, коррозионную стойкость и максимальную рабочую температуру. При температуре примерно выше 500 °C WC начинает обезуглероживаться и окисляться на воздухе, поэтому эти покрытия подходят для холодных и теплых секций, а не для внутренней части печи.
Поскольку каждая линия имеет различный химический состав и натяжение полосы, мы можем регулировать размер карбида и соотношение связующего в наших композитных порошках карбида вольфрама, чтобы они соответствовали определенному положению ролика, вместо того, чтобы заставлять использовать стандартный сорт.
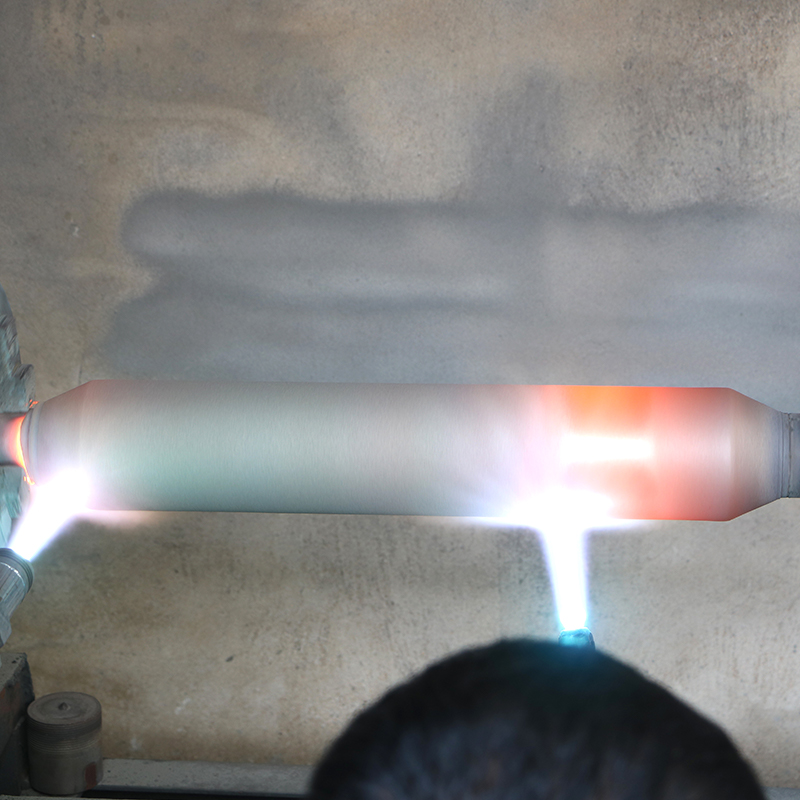
Один и тот же порошок ведет себя по-разному в зависимости от способа его нанесения, поэтому процесс следует выбирать вместе с материалом. HVOF создает плотные, тонкие карбидные покрытия с очень небольшим разложением WC. Лазерная наплавка образует металлургическую связь и позволяет получить более толстые слои, что ценно для роликов, которые будут перешлифовываться несколько раз. Атмосферно-плазменное напыление экономично для оксидной керамики, но дает меньшую плотность карбидов.
| Процесс | Типичная толщина | Склеивание | Типичный размер порошка | Лучшее соответствие |
| HVOF | 0,1–0,4 мм | Механический, высокая плотность | 15–45 мкм | Покрытия на основе WC на роликах холодного сечения |
| Лазерная наплавка | 0,5–2,0 мм | Металлургический | 45–106 мкм | Ролики горячей секции, ремонт изношенных шеек и бочек |
| Плазменное напыление | 0,2–0,6 мм | Механическая, умеренная плотность | 20–75 мкм | Керамические и оксидные слои |
Размер частиц имеет такое же значение, как и химия. Слишком мелкий порошок может перегреться и испариться в пламени, а слишком крупный порошок может остаться частично нерасплавленным и оставить пористость. Хорошая текучесть и плотное распределение по размерам обеспечивают стабильную скорость нанесения при длительном распылении на большом барабане.
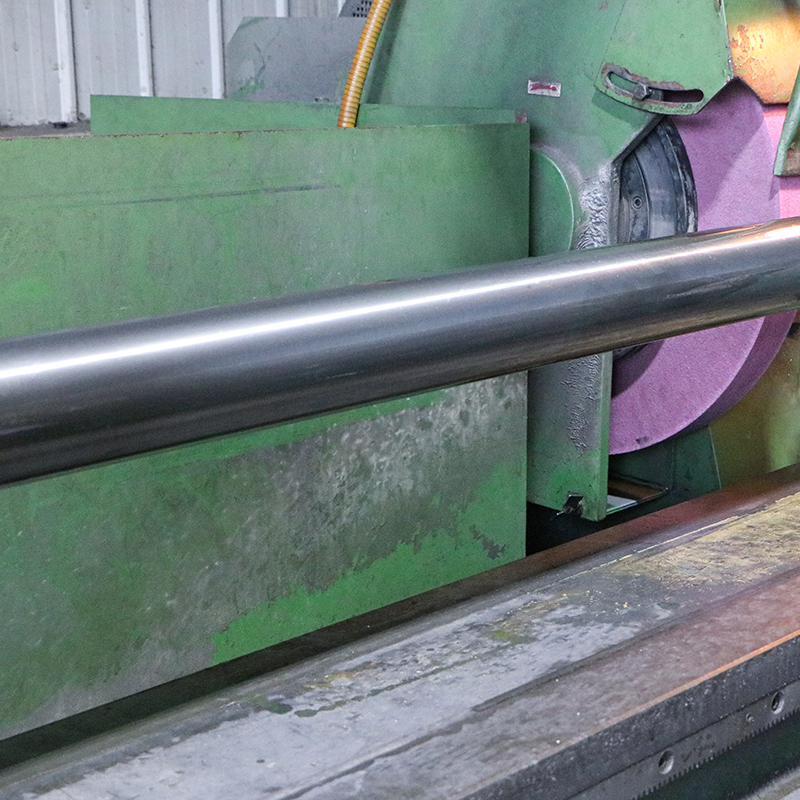
Покрытие, которое отлично наносится при напылении, все равно может повредить полосу, если оно будет плохо обработано. Твердосплавные покрытия не поддаются механической обработке обычными инструментами и должны шлифоваться алмазными кругами, обычно в несколько этапов с охлаждающей жидкостью во избежание микротрещин. Окончательная шероховатость должна соответствовать функции валика: слишком гладкая – полоса скользит, слишком шероховатая – поверхность оставляет следы на изделии.
Осмотр ролика, выведенного из эксплуатации, расскажет вам больше, чем любой паспорт, поскольку характер неисправности прямо указывает на причину. Запись этих наблюдений при каждой замене позволяет улучшить характеристики следующего покрытия вместо простого повторения предыдущего.
| Наблюдение | Вероятная причина | Корректирующее направление |
| Сколы покрытия в листах вблизи краев | Плохая пескоструйная очистка или концентрация краевых напряжений. | Улучшите подготовку поверхности, добавьте радиус кромки |
| Тонкая сетка трещин по всему стволу | Термическая усталость из-за охлаждающей воды или перепадов температуры полосы. | Более прочное связующее, более тонкий слой или плакирование пластичным сплавом. |
| Ямки и пятна ржавого цвета в покрытии | Коррозия связующего во влажной или кислой среде | Перейдите на связку CoCr или Ni, нанесите герметик. |
| Локализованные полированные полосы | Проскальзывание или несоосность полосы | Проверьте натяжение и соосность, отрегулируйте шероховатость. |
Изношенный ролик не подлежит автоматической утилизации. Если основная сталь прочная, повторное покрытие обычно обходится в несколько раз дешевле нового ролика, а улучшенное покрытие может обеспечить более длительный срок службы. Решение зависит от состояния основания, а не только поверхности, поэтому структурированная проверка перед утверждением работы позволяет избежать оплаты ремонта, который снова выйдет из строя.
Если вы планируете программу повторного покрытия и вам нужен порошок, соответствующий вашему процессу и положению роликов, мы будем рады обсудить варианты на основе кобальта, никеля или карбида вольфрама, которые подойдут вашей линии, и поставим небольшие пробные партии, прежде чем вы примете решение о выпуске полной производственной партии.


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов