
 English
 русский
 عربى
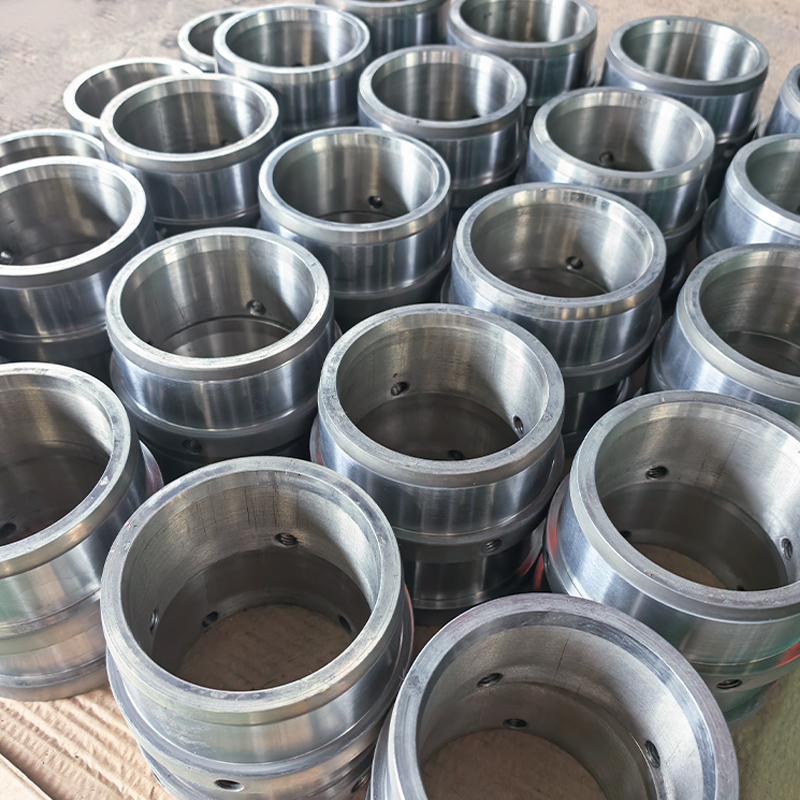
Износостойкие втулки карбида индивидуально
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Порошок сплава на основе кобальта представляет соб...
Посмотреть больше
Сплавы на основе никеля основаны на никеле и обычн...
Посмотреть большеПорошок сплава на основе кобальта редко привлекает много внимания, пока деталь не перестанет работать. На протяжении многих лет мы видели, как он спасает седла клапанов, которые заменялись каждые несколько месяцев, сохраняет работоспособность плунжеров насосов на химических заводах и удерживает поверхность горячих абразивных роликов еще долгое время после того, как более мягкие материалы вышли из строя. Если вы решаете, подходит ли кобальтовый сплав для вашего применения, в этом руководстве рассказывается, что на самом деле представляет собой порошок, какие семейства имеют значение на практике, как он производится и как выбрать сорт, не платя за свойства, которые вы никогда не будете использовать.
Контент
Порошок сплава на основе кобальта представляет собой металлическое сырье, в котором кобальт составляет основу химического состава, обычно его доля составляет от 40% до 65% от общего веса. Все остальное добавляется намеренно, элемент за элементом, для выполнения конкретной работы. Хром, обычно от 20% до 30%, создает защитный оксидный слой, который противостоит окислению и горячей коррозии. Вольфрам и молибден повышают жаропрочность и в сочетании с углеродом образуют частицы твердого карбида. Углерод фактически является показателем твердости: более высокий уровень углерода дает больше карбида, большую износостойкость и меньшую пластичность. Никель улучшает ударную вязкость и термическую стабильность, а кремний, бор и железо появляются в меньших количествах, чтобы регулировать поведение плавления и стоимость.
Существует также металлургическая причина, по которой эти сплавы ведут себя так иначе, чем порошки на основе никеля или железа. Кобальт меняет кристаллическую структуру с температурой, а его низкая энергия дефекта упаковки позволяет ему упрочняться при скользящем контакте. Практический результат — необычайная стойкость к истиранию, кавитации и износу металлических поверхностей, а это именно тот тип повреждений, который разрушает уплотнительную поверхность, даже если объемная твердость детали на бумаге выглядит совершенно адекватной.
Семейство кобальтов обширно, и сами по себе названия сортов мало что вам скажут. Гораздо полезнее сортировать порошки по функциям, которые они должны выполнять.
| Семья | Типичные легирующие элементы | Диапазон твердости | Лучше всего подходит для |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRС | Сильное истирание и скольжение металла по металлу при температуре |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, низкоуглеродистый | 25-35 HRС | Коррозия плюс нагрев, где важна устойчивость к ударам |
| Co-Cr-W-Ni | Cr и W с 5-15% Ni | 30-45 HRС | Износостойкость там, где растрескивание является серьезной проблемой |
| Co-Ni-Cr-W | Высокое содержание Ni, умеренное содержание Cr и W | 25-40 HRС | Твердость в горячем состоянии в сочетании с лучшей ударной вязкостью |
| Co-Cr-W-C с добавкой карбида | Карбид, смешанный с матрицей кобальта | 50-60HRC и выше | Режущие кромки и экстремальные абразивные условия |
Однако твердость — это всего лишь одно число. Кобальтовый сплав с твердостью 50 HRC и тяжелой фракцией карбидов может оказаться плохим выбором для ударопрочной поверхности, в то время как более мягкий и прочный сплав может значительно превзойти его. Прежде чем рекомендовать химию, мы обычно спрашиваем, как выглядит неисправность поврежденной детали, потому что этот единственный вопрос экономит больше денег, чем любая спецификация.
 Порошок сплава на основе кобальта для износа и эксплуатации при высоких температурах Порошок кобальт-хром-вольфрам для наплавки, сварки распылением и высокотемпературных деталей; Несколько марок и диапазонов твердости позволяют принимать решения по износу, коррозии и ударам. Посмотреть продукт →
Репутация кобальтовых сплавов основана на сочетании свойств, которые редко встречаются вместе в одном материале.
Компромиссы одинаково реальны. Кобальт — дорогой металл, обработка покрытия на основе кобальта — медленная работа, а плохо контролируемый процесс может разбавить покрытие железом из подложки до тех пор, пока свойства, за которые вы заплатили, не исчезнут. Эти сплавы окупаются в определенных местах, а не везде.
Сегодня большая часть порошков сплавов на основе кобальта производится газовым распылением. Загрузка плавится, часто в вакууме или в инертной атмосфере, чтобы химически активные элементы, такие как хром, не терялись в результате окисления, а поток жидкости разбивается струей газа под высоким давлением на мелкие капли, которые затвердевают в частицы, близкие к сферическим. Сферический порошок равномерно проходит через наплавочную головку или распылитель и образует более плотный осадок, чем измельченный материал неправильной формы.
Размер частиц соответствует процессу, который вы собираетесь запустить:
Когда прибывает поставка, стоит внимательно прочитать цифры: химический анализ, распределение частиц по размерам со значениями D10, D50 и D90, содержание кислорода, кажущуюся плотность и плотность усадки, скорость потока, морфологию частиц, а также уровень сателлитов и пористости. Порошок, который соответствует химическим характеристикам, но имеет высокое содержание кислорода или широкий разброс по размерам, приведет к пористости и неоднородным отложениям, и никакие навыки оператора не смогут полностью это компенсировать.
Нанесение порошка — это то место, где начинается большинство проблем с покрытием, и выбор процесса влияет на все последующие этапы. Лазерная наплавка позволяет получить тонкую и точную дорожку с очень низким разбавлением и небольшой зоной термического воздействия, которая подходит для уплотнительных поверхностей, шеек вала и локального ремонта. Высокоскоростное распыление кислородного топлива дает плотные покрытия с низким содержанием оксидов на больших площадях и широко применяется для роликов и гидравлических штоков. Сварка кислородно-ацетиленовым распылением остается надежным способом удаления более толстых отложений на седлах клапанов и аналогичных деталях, в то время как плазменная дуговая сварка обеспечивает высокую скорость наплавки для защиты от сильного износа.
Независимо от метода, элементы управления одинаковы: температура предварительного нагрева, скорость подачи порошка, скорость движения, перекрытие гусениц и разбавление. Неправильные действия позже проявятся в виде растрескивания, сколов или покрытия, которое просто изнашивается быстрее, чем ожидалось.
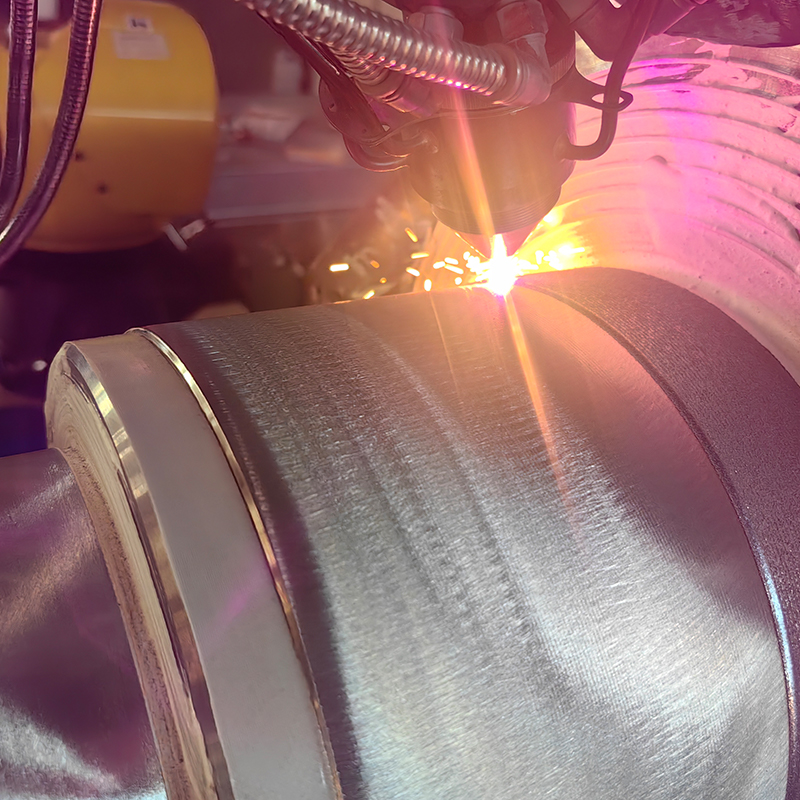 Услуги лазерной наплавки для модификации поверхности и ремонта компонентов Услуги лазерной наплавки изношенных роликов, винтов или плунжеров, а также для модификации поверхности; металлургическое соединение улучшает износостойкость, коррозию, нагревание, окисление или электрические свойства. Посмотреть продукт →
Покрытие хорошо настолько, насколько хороша часть под ним. Многие клиенты приходят к нам с изношенным роликом, винтом или плунжером и сроком производства, и на самом деле им нужен готовый компонент, а не спецификация порошка. В таких случаях работа начинается с выбора порошка, подготовки поверхности, нанесения покрытия, механической обработки и окончательной проверки на соответствие исходному чертежу.
Ролики являются наиболее распространенным примером: рабочие валки, направляющие ролики, ролики с ламинарным потоком, а также зеркальные или матовые ролики зависят от твердой, однородной поверхности, которая сохраняет свою отделку под нагрузкой. Винты, втулки вала, втулки и плунжеры насоса следуют той же логике: покрытие выбирается в соответствии с основным механизмом износа, а размеры контролируются, чтобы деталь снова вставлялась в машину без изменений.
Если вы сужаете оценку, эта последовательность охватывает большинство важных решений:
Еще одно замечание по поводу стоимости: поскольку кобальт стоит дорого, разумным подходом обычно является его применение в качестве покрытия или вставки, а не изготовление из него целого компонента. Скромный слой в нужном месте часто превосходит цельную деталь, изготовленную из более дешевого сплава, при гораздо меньшей стоимости материала.
Мы потратили годы на сопоставление порошков сплавов на основе кобальта с реальными проблемами износа, и честный ответ заключается в том, что ни один сорт не может решить все проблемы. Если вы расскажете о компоненте, рабочей температуре и описании того, как текущая деталь выходит из строя, мы сможем предложить подходящий химический состав, размер частиц и технологический маршрут. Приглашаем Вас просмотреть наш диапазон порошков сплавов чтобы увидеть, как марки кобальта сочетаются с семействами никеля, железа и карбидов, или отправьте чертеж, и мы вместе с вами проработаем детали.
Втулки являются индивидуальными продуктами в соответствии с чертежами: Базовый материал: нержавеющая сталь 304, нержавеющая сталь 316, углеродистая сталь, 45# сталь. Во -вторых, дизай...
См. детали
Порошок сплава на основе кобальта представляет собой порошок твердого сплава, который может противостоять различному износу, коррозии и окислению при высоких температурах. Он содержит значительную дол...
См. детали
Сплавы на основе никеля основаны на никеле и обычно дополнены хромом, углеродом, бором, железом и кремнием. Они охватывают широкий диапазон твердости: от мягкой до твердой. Эти сплавы легко поддаются ...
См. детали
Порошок сплава на основе железа относится к порошковому материалу, состоящему из железа в качестве основного тела и других легирующих элементов. Обычно они используются для изготовления механических д...
См. детали
Порошок сплава на основе меди плотный без покрытия, устойчив к фрикционному износу и кавитации, обладает хорошей стойкостью к истиранию и смазывающими свойствами, а также легко режется с покрытием для...
См. детали
Порошок суперсплава на основе никеля представляет собой сплав с высокой прочностью, стойкостью к окислению и коррозии при высоких температурах 650-1000 ℃, который широко используется в высоких темп...
См. детали
Порошок сплава из карбида вольфрама на основе никеля — новый тип металлического материала с широкими перспективами применения. Материал основан на никеле и изготавливается путем добавления соответству...
См. детали
Лазерная наплавка, также известная как лазерная наплавка или лазерное плавление, представляет собой новую технологию модификации поверхности. Он образует плакирующий слой наполнителя, металлургически ...
См. детали
Металлический порошок никеля-кобальта представляет собой порошок металлического сплава высокой чистоты, в основном состоящий из никеля и кобальта. Он широко используется во многих высокотехнологичн...
См. детали
В прошлом фильтрующие материалы для синтетических волокон всегда изготавливались из глиноземного песка, металлической сетки и других материалов. В настоящее время, чтобы повысить эффективность пряд...
См. детали
Композитные твердосплавные сплавы созданы для решения задач, связанных с весьма необычными условиями труда. Будь то высокотемпературная газовая эрозия, сильный износ горных пород или коррозия жидко...
См. детали
Наш карбидный композитный порошок представляет собой высокоэффективный промышленный материал, сочетающий в себе различные карбиды. Он имеет чрезвычайно высокую твердость, износостойкость и отличную...
См. детали


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов