
 English
 русский
 عربى
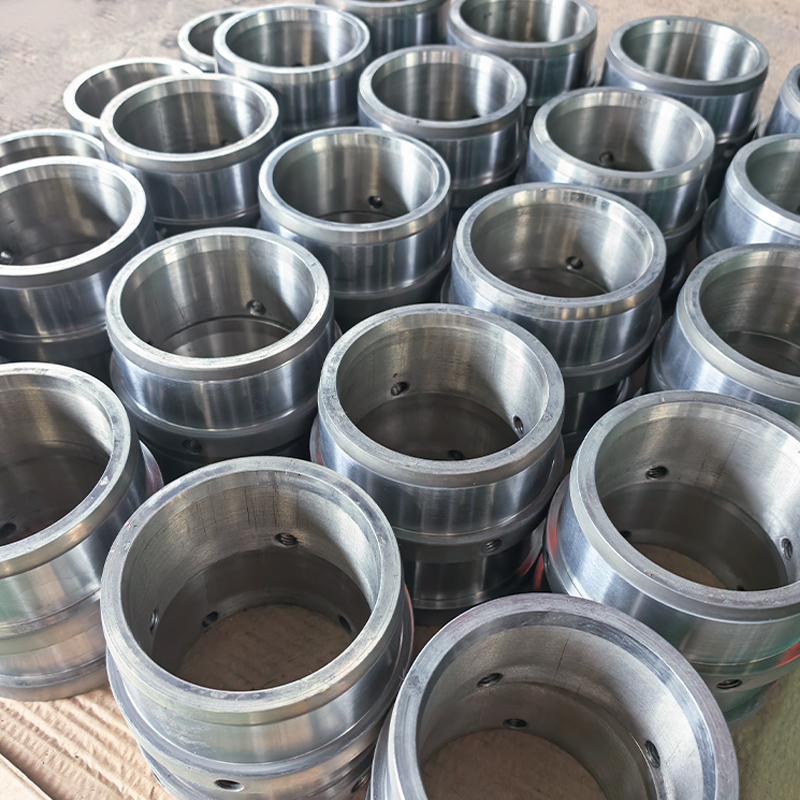
Износостойкие втулки карбида индивидуально
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Втулки являются индивидуальными продуктами в...
Посмотреть больше
Порошок сплава на основе кобальта представляет соб...
Посмотреть больше
Сплавы на основе никеля основаны на никеле и обычн...
Посмотреть большеПорошок сплава не является отдельной категорией продукции. Когда бригаде технического обслуживания необходимо восстановить изношенный ролик или инженер-конструктор определяет антикоррозионное покрытие, решение обычно начинается с одного вопроса: какой порошок сплава обеспечит требуемую твердость и химическую стойкость в реальных условиях эксплуатации? Самый надежный способ ответить на этот вопрос — сначала определить целевую производительность, а затем вернуться к составу, распределению частиц по размерам и содержанию кислорода в порошке. Такой подход позволяет избежать дорогостоящих ошибок, которые случаются, когда порошок выбирается по привычке, а не по данным.
Контент
Сплавные порошки представляют собой мелкодисперсные твердые частицы, полученные путем плавления и распыления двух или более металлических элементов. Стадия легирования — это то, что отличает их от чистых металлических порошков: сочетание таких элементов, как никель, кобальт, хром, вольфрам и железо, создает свойства, которые не может обеспечить ни один элемент. В промышленной практике порошок сплава служит сырьем для лазерной наплавки, термического напыления, сварки распылением, аддитивного производства металлов и порошковой металлургии. Последней деталью может быть новый компонент или отремонтированная поверхность, но в обоих случаях порошок определяет, выживет ли раствор в высокотемпературной, абразивной или коррозионной среде.
Химический состав порошка является первым моментом принятия решения. Порошки на основе никеля, например, устойчивы к окислению и коррозии при повышенных температурах, поэтому их широко используют при ремонте газовых турбин и при нанесении антикоррозионных накладок. Сплавы на основе кобальта обладают превосходной твердостью в горячем состоянии и износостойкостью, что делает их распространенным выбором для клапанов, матриц и высокотемпературных компонентов, подверженных скользящему износу. Порошки на основе железа обеспечивают экономичный вариант в условиях умеренного износа, а порошки на основе меди придают теплопроводность и смазывающую способность фильтрующим материалам и поверхностям подшипников. Композитные порошки карбида вольфрама обеспечивают исключительную стойкость к истиранию и обычно смешиваются с металлическим связующим для термического напыления.
После выбора основного материала следующим шагом будет подбор марки порошка в соответствии с процессом и ожидаемой эксплуатационной нагрузкой. В таблице ниже сравниваются наиболее распространенные семейства порошков сплавов, используемые в поверхностной обработке и производстве компонентов.
| Семейство порошков | Ключевые характеристики | Типичное использование | Примечание к выбору |
|---|---|---|---|
| на основе никеля | Коррозионная стойкость при высокой температуре, хорошая стойкость к окислению. | Лазерная наплавка, распылительная сварка, компоненты газовых турбин | Следите за содержанием кислорода для обеспечения прочности при высоких температурах. |
| на основе кобальта | Твердость в горячем состоянии, износостойкость, умеренная коррозионная стойкость | Седла клапанов, матрицы, быстроизнашивающиеся детали | Более высокая стоимость; проверить ударопрочность |
| на основе железа | Экономичность, хорошая износостойкость при умеренных температурах. | Износ роликов, деталей машин, валов | Не для сильной горячей коррозии |
| на основе меди | Теплопроводность, смазывающая способность, коррозионная стойкость | Фильтрация, подшипники, поверхностные покрытия | Более мягкая матрица; избегать сильного абразивного износа |
| Карбид вольфрама композитный | Чрезвычайная твердость, устойчивость к истиранию | Покрытия термонапылением для роликов, валов | Требуется тщательный выбор связующего |
Порошок сплава на основе кобальта особенно устойчив к износу при скольжении и твердости в горячем состоянии. Для деталей, которые работают при температуре выше 500°C и испытывают контакт металл-металл, предпочтительной отправной точкой часто является марка на основе кобальта с контролируемым содержанием карбидов. Порошок должен быть изготовлен с узким диапазоном размеров частиц, чтобы он плавился равномерно во время распыления или плакирования.
 Порошок сплава на основе кобальта для устойчивости к высокотемпературному износу на основе кобальта powder excels in sliding wear and hot hardness, making it ideal for components operating above 500°C with metal-to-metal contact. Its chromium and tungsten content provides corrosion and oxidation resistance, suitable for valve seats, turbine blades, and hot-forging dies. Посмотреть продукт →
Порошок сплава на основе никеля — самое гибкое семейство в списке. Он обеспечивает хороший баланс стойкости к окислению, коррозионной стойкости и жаропрочности, что делает его пригодным для широкого спектра процессов, от лазерной наплавки до сварки распылением. При выборе порошка на основе никеля обратите внимание на содержание хрома и молибдена, поскольку эти элементы контролируют стойкость к точечной и щелевой коррозии.
 Порошок из сплава на основе никеля для универсальной защиты поверхности на основе никеля powder balances oxidation, corrosion, and high-temperature strength, with hardness adjustable from 20 to 62 HRC. It suits laser cladding and spray welding, and is often used for glass molds, plungers, and screw flights, performing well up to 315°C. Посмотреть продукт →
Порошки на основе железа часто выбирают по экономическим причинам, но их не следует использовать в тех случаях, когда поверхность будет подвергаться воздействию горячих газов или агрессивных кислот. Порошки на основе меди более специализированы; их высокая теплопроводность делает их полезными, когда покрытие должно отводить тепло от пары трения.
Сам по себе состав не гарантирует хорошего покрытия. Гранулометрический состав оказывает прямое влияние на плотность и шероховатость поверхности нанесенного слоя. Для лазерной наплавки типичный диапазон составляет -106/45 мкм, а для сверхзвукового напыления обычно используется диапазон -45/15 мкм. Слишком крупный порошок образует грубые пористые отложения, а слишком мелкий порошок может затруднить подачу через бункер.
Текучесть измеряется скоростью потока Холла и является практическим показателем того, насколько равномерно порошок будет проходить через питатель к распылителю. Поставщик, который предоставляет только сертификат анализа без данных о морфологии частиц, может скрыть плохую текучесть, что приводит к непостоянной толщине покрытия. Это одна из основных причин, почему способ производства порошка имеет такое же значение, как и его номинальный химический состав. Чтобы увидеть, как эти переменные влияют на эффективность конечного использования, стоит рассмотреть как порошковый сплав меняет современное производство .
Содержание кислорода является еще одним важным параметром, особенно для порошков суперсплавов на основе никеля, используемых в аддитивном производстве. Во многих применениях в аэрокосмической отрасли содержание кислорода ограничивается 200 ppm или меньше, поскольку увеличение количества частиц оксидов может ослабить конечный компонент. При термическом напылении переносимость кислорода обычно выше, но это все равно должно быть указано в сертификате анализа.
Для многих промышленных покупателей реальная ценность порошка сплава заключается в его характеристиках после нанесения на деталь. Именно здесь на сцену выходит поверхностная инженерия. Лазерная и плазменная наплавка наплавляют порошок на подложку для создания металлургической связи, а ацетилено-кислородная сварка и сверхзвуковое напыление создают толстые защитные слои. Хорошо подобранный порошок и процесс могут продлить срок службы ролика, вала или винта в несколько раз по сравнению с деталью без покрытия или с плохим покрытием.
 Порошок термического распыления карбида вольфрама для защиты от абразивного износа Этот композитный карбидный порошок сочетает в себе твердость карбида вольфрама с металлической связкой, что обеспечивает прочность и эффективно противостоит абразивному износу роликов и валов. Доступный в различных марках для HVOF и лазерной наплавки, он продлевает срок службы при высоких нагрузках и сильной эрозии. Посмотреть продукт →
Термически напыляемый порошок карбида вольфрама является одним из наиболее эффективных материалов для защиты роликов от абразивного износа. Оно сочетает в себе твердость карбида вольфрама с металлической связкой, которая обеспечивает некоторую прочность, позволяя покрытию выдерживать высокие нагрузки, одновременно сопротивляясь резанию и строже. При изготовлении роликов по индивидуальному заказу толщина и твердость покрытия могут быть адаптированы к конкретному механизму износа.
Поставщики, которые также имеют собственные службы нанесения покрытий, часто имеют больше возможностей порекомендовать правильный порошок, поскольку они видят, как материал ведет себя на реальных компонентах. Такая интеграция порошка и детали с покрытием снижает риск выбора марки, которая химически правильна, но которую невозможно нанести с помощью имеющегося оборудования.
Когда вы отправляете конкретное требование поставщику порошка, в запрос или заказ на поставку следует включить следующие пункты. Чем точнее вы определите эти параметры, тем легче избежать дорогостоящих пробных запусков и бракованных партий.
Контроль этих переменных с самого начала позволяет предсказать, как порошок будет вести себя в головке для лазерной наплавки, распылителе или слое порошка. Именно эта предсказуемость превращает порошок сплава из обычного товара в надежный инженерный материал.
Втулки являются индивидуальными продуктами в соответствии с чертежами: Базовый материал: нержавеющая сталь 304, нержавеющая сталь 316, углеродистая сталь, 45# сталь. Во -вторых, дизай...
См. детали
Порошок сплава на основе кобальта представляет собой порошок твердого сплава, который может противостоять различному износу, коррозии и окислению при высоких температурах. Он содержит значительную дол...
См. детали
Сплавы на основе никеля основаны на никеле и обычно дополнены хромом, углеродом, бором, железом и кремнием. Они охватывают широкий диапазон твердости: от мягкой до твердой. Эти сплавы легко поддаются ...
См. детали
Порошок сплава на основе железа относится к порошковому материалу, состоящему из железа в качестве основного тела и других легирующих элементов. Обычно они используются для изготовления механических д...
См. детали
Порошок сплава на основе меди плотный без покрытия, устойчив к фрикционному износу и кавитации, обладает хорошей стойкостью к истиранию и смазывающими свойствами, а также легко режется с покрытием для...
См. детали
Порошок суперсплава на основе никеля представляет собой сплав с высокой прочностью, стойкостью к окислению и коррозии при высоких температурах 650-1000 ℃, который широко используется в высоких темп...
См. детали
Порошок сплава из карбида вольфрама на основе никеля — новый тип металлического материала с широкими перспективами применения. Материал основан на никеле и изготавливается путем добавления соответству...
См. детали
Лазерная наплавка, также известная как лазерная наплавка или лазерное плавление, представляет собой новую технологию модификации поверхности. Он образует плакирующий слой наполнителя, металлургически ...
См. детали
Металлический порошок никеля-кобальта представляет собой порошок металлического сплава высокой чистоты, в основном состоящий из никеля и кобальта. Он широко используется во многих высокотехнологичн...
См. детали
В прошлом фильтрующие материалы для синтетических волокон всегда изготавливались из глиноземного песка, металлической сетки и других материалов. В настоящее время, чтобы повысить эффективность пряд...
См. детали
Композитные твердосплавные сплавы созданы для решения задач, связанных с весьма необычными условиями труда. Будь то высокотемпературная газовая эрозия, сильный износ горных пород или коррозия жидко...
См. детали
Наш карбидный композитный порошок представляет собой высокоэффективный промышленный материал, сочетающий в себе различные карбиды. Он имеет чрезвычайно высокую твердость, износостойкость и отличную...
См. детали


 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
 +86-0523-86505558 / +86-0523-86506668
 +86-13961019985 / +86-18852676660
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов