
 English
 русский
 عربى
Категория продукта
Скачать
Компания по производству износостойких роликов
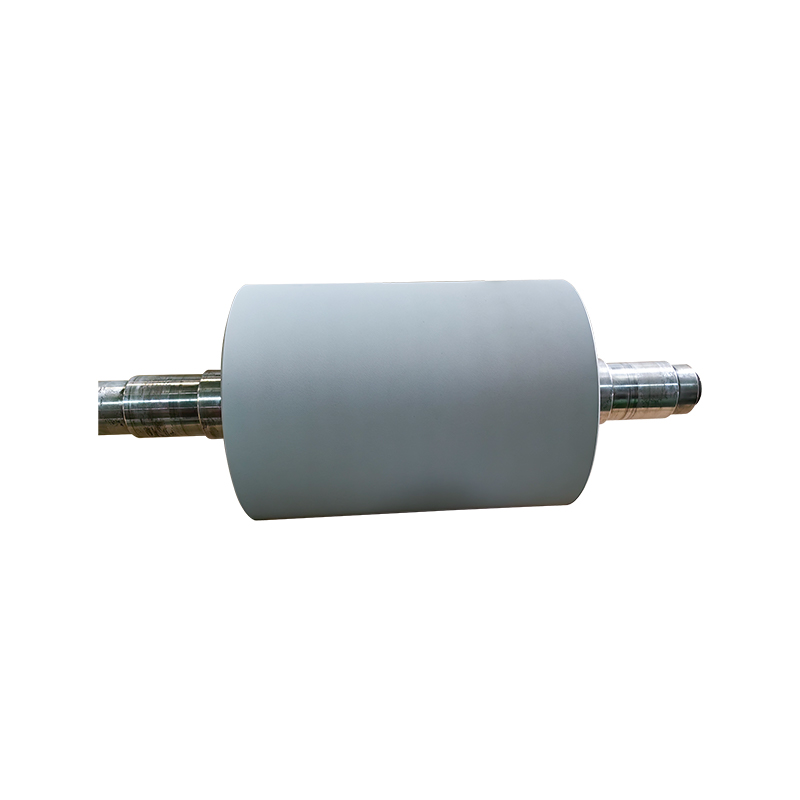
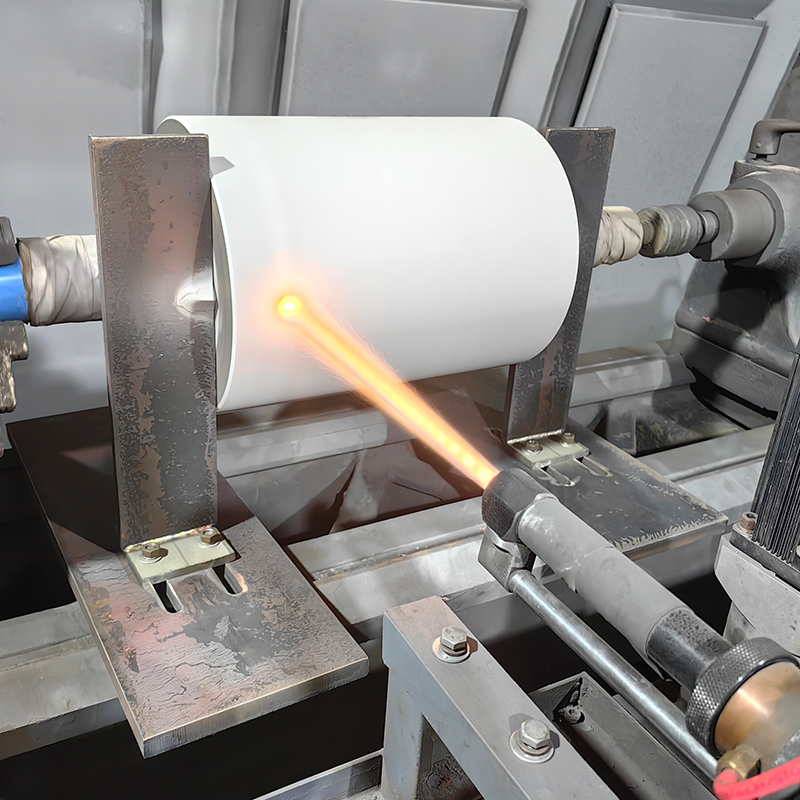
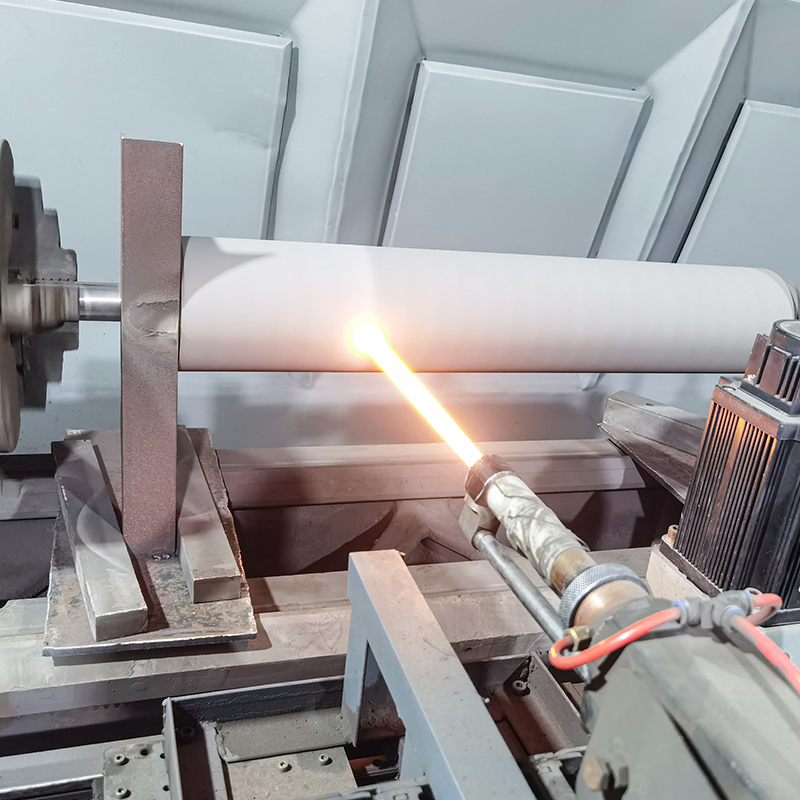
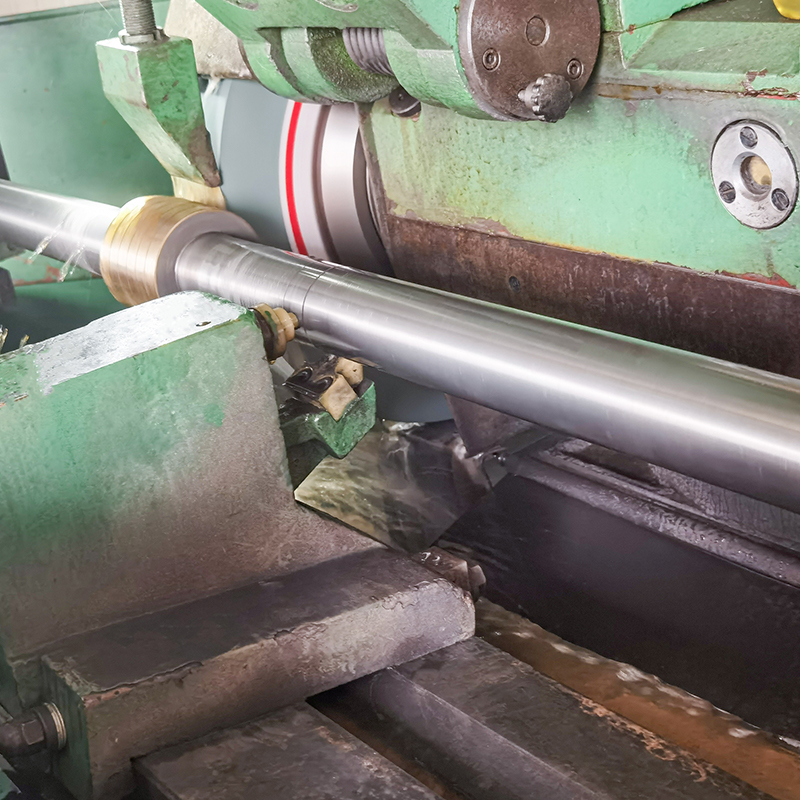
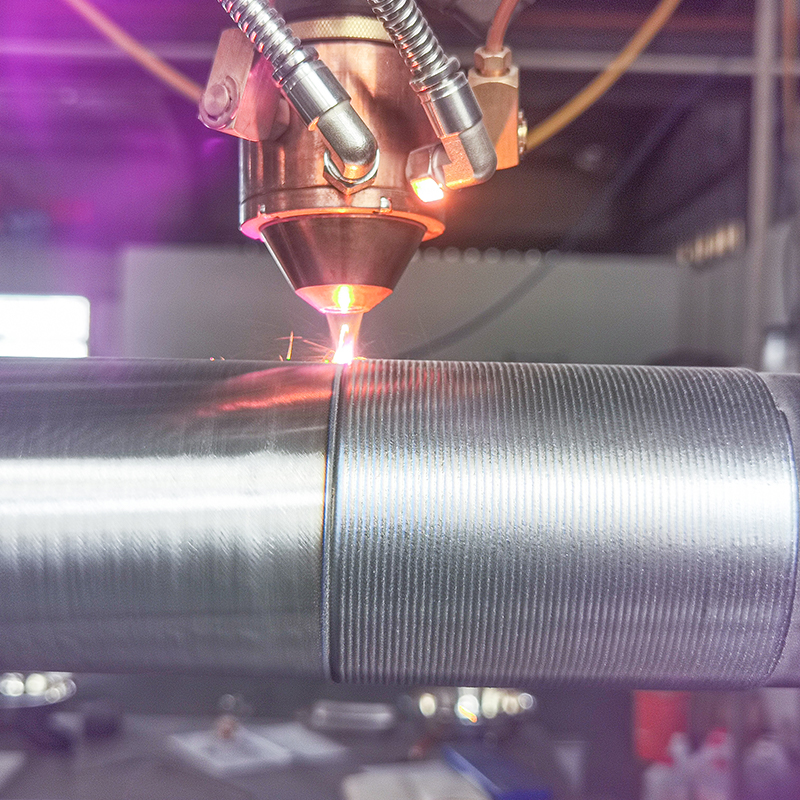
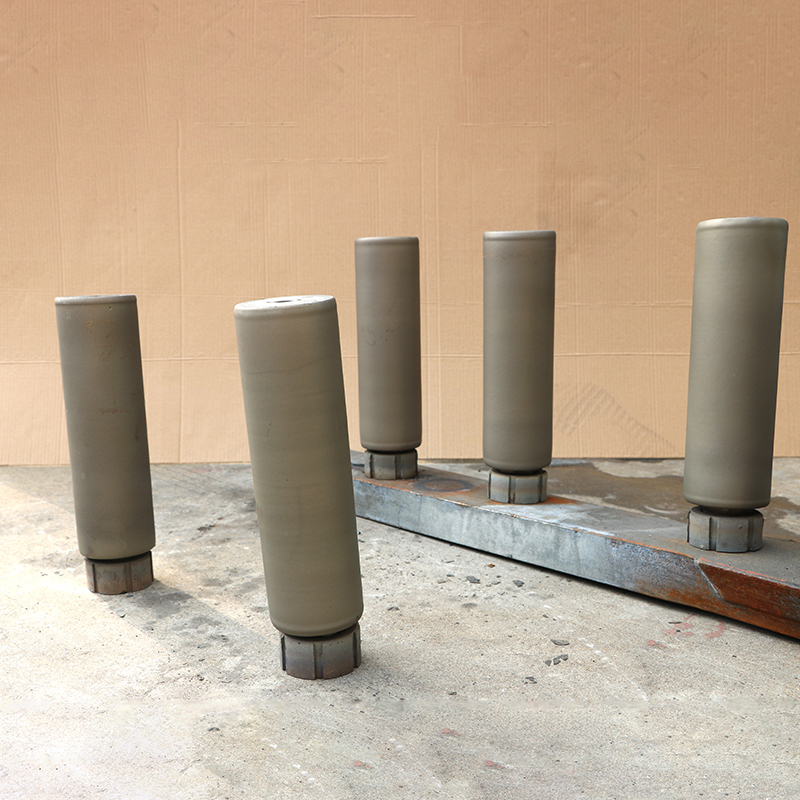
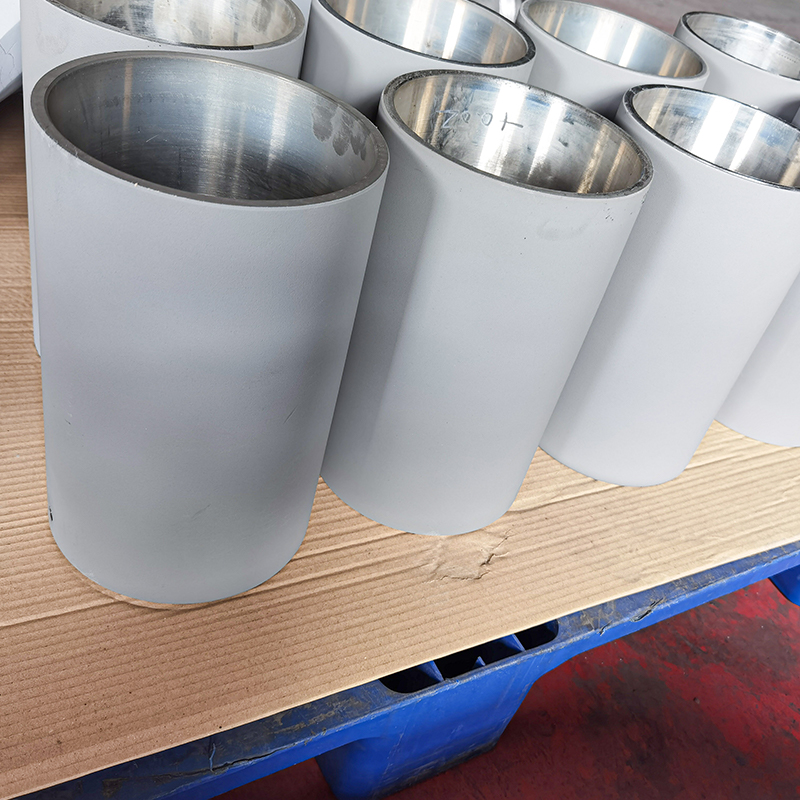
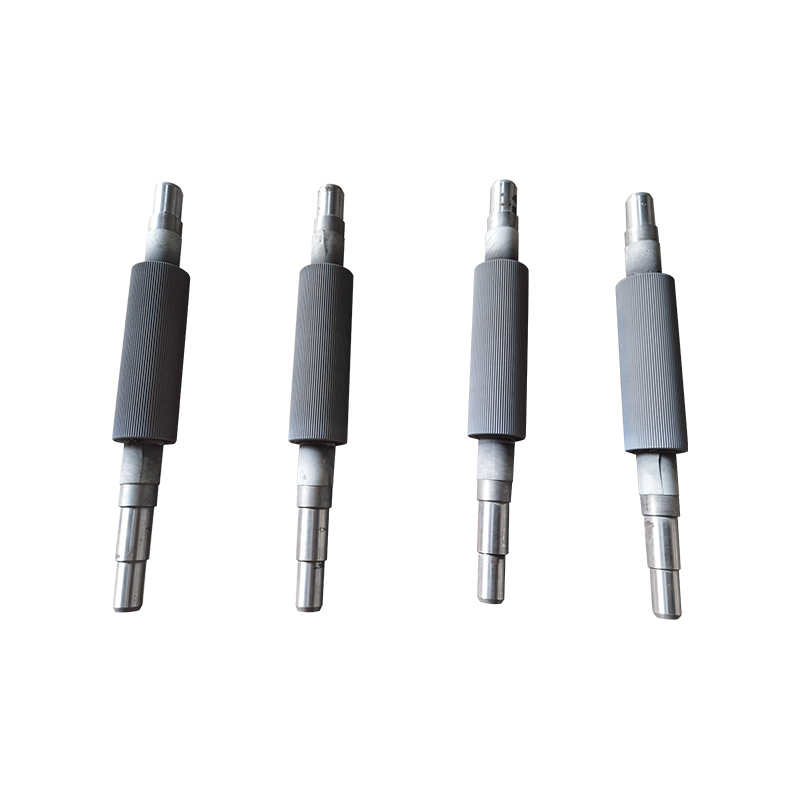
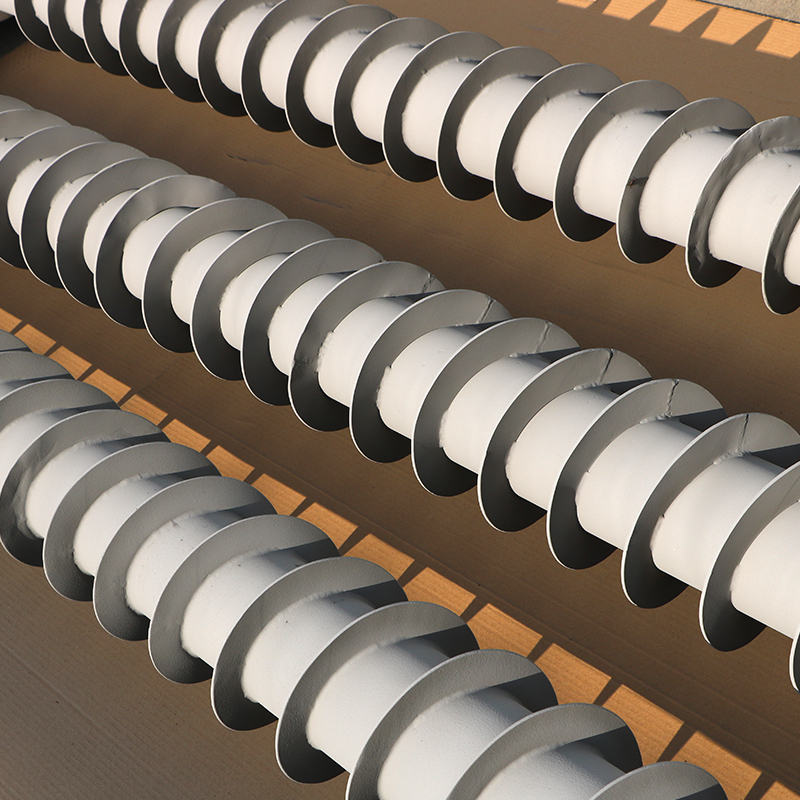
Компания Jiangsu Crystal Additive Manufacturing Co., Ltd. была основана в 2010 году как производитель твердосплавных износостойких роликов, валов, втулок, плунжеров и спиральных валов. Мы специализируемся на производстве всех видов металлургических валков, валков для изготовления бумаги, печатных валков, черновых валков, зеркальных валков, черновых валков, валков с покрытием из карбида вольфрама, роликов с керамическим покрытием, валков из сплава на основе никеля, сваренных распылением, втулок вала, карбида вольфрама. втулки вала, керамические втулки вала, втулки вала из сплава никеля, втулки вала из сплава на основе кобальта, плунжеры из карбида вольфрама, керамические плунжеры, плунжеры из сплава на основе никеля, плунжеры из сплава на основе кобальта, прецизионные спиральные валы из карбида вольфрама, прецизионные спиральные валы из керамики и т. д. У нас есть все виды токарных станков, шлифовальных станков, фрезерных станков, станков для динамической балансировки и другого оборудования и оборудования. Компания имеет все виды токарных станков, шлифовальных станков, фрезерных станков, динамических балансировочных станков, все виды передового оборудования для производства покрытий, все виды оборудования для испытаний покрытий, приветствует новых и старых клиентов для переговоров о бизнесе!

О НАС
ЦЗЯНСУ КРИСТАЛЛ ДОБАВКА
ПРОИЗВОДСТВО КО., ООО.
Jiangsu Crystal Additive Manufacturing Co., Ltd. специализируется на исследованиях и разработках,
производство и реализация различных видов (на основе кобальта, никеля,
на основе меди, железа, жаропрочных сплавов и композитных вольфрама
карбидный порошок) порошки сплавов, которые можно использовать в различных целях.
процессы.
Порошок (может быть изготовлен по индивидуальному заказу порошок чистого никеля, порошок чистого кобальта, чистый медный порошок и др.) металлический порошок.
Мы всегда стремимся разрабатывать и производить различные высокопроизводительные легированные материалы для суровых условий эксплуатации, предоставляя клиентам высокопрочные, порошки из износостойких, коррозионно-стойких и жаростойких сплавов.

Корпоративный рекламный видеоролик

БЫЛО ОСНОВАНО В
Наша фабрика


Новости
-
От спецификации к сборочной пластине: выбор порошков сплавов для аддитивного производства
Любой, кто годами стоял рядом с порошковой кроватью, скажет вам то же самое: машина привлекает внимание, но порошо...
ЧИТАТЬ ДАЛЕЕ -
Порошок для аддитивного производства: практическое руководство по выбору металлического порошка
Порошок для аддитивного производства издалека выглядит просто: мелкие металлические частицы, бункер, рабочая пласт...
ЧИТАТЬ ДАЛЕЕ -
Порошок сплава на основе кобальта: практическое руководство по маркам, свойствам и выбору
Порошок сплава на основе кобальта редко привлекает много внимания, пока деталь не перестанет работать. На протяжен...
ЧИТАТЬ ДАЛЕЕ -
Керамический порошок оксида хрома: свойства, марки и применение покрытий
Керамический порошок оксида хрома — один из тех материалов, который редко попадает в заголовки газет, но ...
ЧИТАТЬ ДАЛЕЕ -
Керамический порошок: типы, свойства и как выбрать подходящий сорт для ваших деталей
Спросите пять человек на заводе, что керамический порошок означает, и вы можете получить пять разных от...
ЧИТАТЬ ДАЛЕЕ -
Руководство по твердосплавным порошкам: типы, свойства и как выбрать правильный сорт
Карбидный порошок — это тихая рабочая лошадка, используемая в самых твердых и долговечных компонентах современной ...
ЧИТАТЬ ДАЛЕЕ
Расширение отраслевых знаний
Расширение отраслевых знаний
Подбор легирующего порошка в соответствии с механизмом износа износостойких роликов
Большинство преждевременных отказов износостойкие ролики исходят из выбора покрытия только по твердости. Ролик, который выходит из строя из-за истирания, адгезии, удара или горячей коррозии, в каждом случае требует разной микроструктуры. Например, на линиях горячей прокатки и конвейерах очень твердый, но хрупкий слой на основе железа может расколоться в течение нескольких недель, в то время как более прочный слой на основе кобальта с умеренной твердостью от 38 до 48 HRC выдерживает термоциклирование гораздо дольше. Определение доминирующего режима износа в первую очередь позволяет избежать повторных простоев и доработок.
В таблице ниже приведены практические отправные точки. Окончательный выбор всегда следует подтверждать с учетом рабочей температуры, контрматериала и основного металла корпуса ролика.
| Доминирующий режим ношения | Типичное рабочее состояние | Рекомендуемое семейство порошков | Типичная твердость |
| Сильное истирание | Контакт с песком, рудой, керамикой или стеклом | NiCrBSi 35-60% карбид вольфрама | 58-65HRC (матрица) |
| Термическая усталость и окисление | Горячая полоса, 500-800 °С | На основе кобальта (типа стеллита) | 38-50 HRС |
| Адгезивный износ и истирание | Скольжение металл по металлу | На основе меди или кобальта | 25-45 HRС |
| Удар плюс умеренное истирание | Дробильные и питающие валки | На основе железа Fe-Cr-C / Fe-Cr-B | 50-62 HRС |
| Коррозия плюс износ | Химические, бумажные и целлюлозные рулоны | На основе никеля (тип Ni-Cr-Mo-W) | 30-45 HRС |
Как производитель порошков, мы можем поставлять эти семейства стандартных марок, а также подбирать состав для конкретного рабочего цикла роликов.
Лазерная наплавка, PTA и HVOF для промышленных валков: руководство по выбору процесса
Промышленные ролики Диапазон варьируется от тонких печатных валков диаметром 100 мм до сталелитейных валков весом в несколько тонн, а процесс осаждения должен соответствовать геометрии и допустимому подводу тепла. Каждый процесс также требует различного распределения частиц порошка по размерам, поэтому порошок и процесс следует выбирать вместе, а не по отдельности.
Сравнение процессов
| Процесс | Типичный размер порошка | Скорость разбавления | Толщина слоя за проход | Тип облигации |
| Лазерная наплавка | 45-150 мкм | Ниже 5% | 0,3-2,0 мм | Металлургический |
| Плазменная дуга переноса (PTA) | 53-180 мкм | 5-15% | 1,0-4,0 мм | Металлургический |
| HVOF распыление | 15-45 мкм | Нет | 0,1-0,5 мм | Механический |
Лазерная наплавка обычно предпочтительна для прецизионных роликов, поскольку низкое тепловложение позволяет избежать искажений в пределах нескольких сотых миллиметра и сохранить свойства основного металла. PTA подходит для рулонов большого диаметра, для которых требуется наложение толстого слоя за меньшее количество проходов. HVOF лучше всего подходит, когда размерный допуск является жестким и достаточно тонкого и плотного твердосплавного покрытия с последующей шлифовкой, но он основан на механическом соединении, поэтому он менее подходит для тяжелых ударных нагрузок.
Предотвращение трещин при плакировании износостойкого спирального вала
A износостойкий спиральный вал , используемый в шнековых конвейерах, экструдерах и питателях, трудно плакировать, поскольку винтовая скребок имеет тонкое поперечное сечение с большим удлинением, которое нагревается и охлаждается неравномерно. Трещины обычно появляются у основания пролета или вдоль кромки пролета, где концентрируются остаточные растягивающие напряжения. Большинство проблем, связанных с растрескиванием, контролируются тремя переменными: углеродным эквивалентом базовой стали, зазором в твердости между покрытием и подложкой и скоростью охлаждения после осаждения.
Практические меры по уменьшению растрескивания
- Перед наплавкой валы из среднеуглеродистой стали (например, стали 45# или 42CrMo) предварительно нагрейте до 200–300 °C и поддерживайте температуру между проходами выше 150 °C.
- Нанесите буферный слой из более прочного сплава на основе никеля или кобальта с меньшей твердостью, когда верхний слой превысит 58 HRC.
- Облицуйте поверхность пролета короткими чередующимися участками вместо одного непрерывного прохода, чтобы тепло не накапливалось на одной стороне вала.
- Медленно охладите в изолирующих одеялах или в печи до температуры 100 °C или ниже, после чего снимите напряжение при температуре 450–550 °C, если это позволяет основная сталь.
- Содержание карбида вольфрама должно быть умеренным (около 35-50 мас.%) на тонких кромках скребков, поскольку более высокие фракции повышают хрупкость и чувствительность к термическому удару.
Выпрямление после плакирования должно производиться ниже допускаемой деформации покрытия. Холодная правка полностью закаленного твердосплавного слоя является распространенной причиной позднего появления трещин, поэтому лучше с самого начала контролировать искажения путем сбалансированной последовательности наплавки.
Показатели качества порошка, напрямую влияющие на результаты нанесения покрытия
Два порошка одинакового номинального состава могут давать совершенно разные покрытия. При оценке порошка для роликов или валов стоит запросить данные по следующим показателям, а не полагаться только на название марки.
| Индикатор | Типичная цель | Эффект, если вне диапазона |
| Расход Холла (50 г) | Ниже 18 с | Нестабильная подача, неравномерная высота борта. |
| Содержание кислорода | Ниже 300 ppm для газораспыленного порошка | Пористость и оксидные включения |
| Сферичность | Более 90% сферических частиц | Плохая текучесть, засоренные форсунки. |
| Спутники и полые частицы | Минимальный | Внутренние газовые поры в плакированном слое |
| Влага | Ниже 0,05% | Брызги и дефекты, связанные с водородом |
Даже хороший порошок впитывает влагу во влажных цехах, поэтому просушка его при 100-120°С в течение 1-2 часов перед использованием – малозатратная привычка, заметно уменьшающая пористость готового слоя.
Контрольный список проверок перед ремонтом изношенных промышленных роликов
Восстановление промышленных роликов обычно обходится намного дешевле, чем замена, но только в том случае, если основной корпус исправен. Систематический контроль перед механической обработкой и плакированием предотвращает напрасные усилия на валках, которые невозможно сохранить.
Действия перед облицовкой
- Измерьте биение и износ диаметра в нескольких осевых положениях; если оставшаяся стена или ядро ниже проектного минимума, ремонт может оказаться нецелесообразным.
- Выполните магнитопорошковый или проникающий тест, чтобы обнаружить усталостные трещины, и полностью зачистите их перед нанесением покрытия.
- Определите основной материал с помощью искрового теста или спектрометра, поскольку содержание углерода и сплавов определяет температуру предварительного нагрева.
- Удалите старую накладку и любой термообработанный, наклепанный или загрязненный маслом поверхностный слой, обычно на 0,5-1,0 мм механической обработкой.
- Запланируйте припуск на шлифовку, обычно 0,3-0,5 мм с каждой стороны, чтобы окончательный размер был достигнут в плотной части нового слоя.
После плакирования рекомендуется провести ультразвуковой или вихретоковый контроль линии соединения для валков, находящихся в критическом режиме эксплуатации, а твердость следует проверить на обоих концах и в центре, чтобы подтвердить однородность.
Разработка стратегии зонального износа для износостойкого спирального вала
Износ винтового или спирального вала редко бывает равномерным. Зона подачи сталкивается с крупным, рыхлым материалом и подвергается наибольшему истиранию на толкающей поверхности скребка, в то время как зоны сжатия и разгрузки подвергаются более высокому давлению и температуре. Нанесение одного и того же покрытия премиум-класса по всей длине часто является расточительным и даже может оказаться контрпродуктивным, если хрупкий слой размещается там, где преобладает ударная нагрузка.
Зональный подход предполагает использование самой твердой композитной накладки из карбида вольфрама на концах скребков и толкающих поверхностях, более прочный сплав на основе никеля или кобальта для основания скребка и сердечника вала, а также коррозионностойкий сплав в присутствии влаги или химических сред. Также следует учитывать зазор на наконечнике: наконечник скребка с твердым покрытием обычно сохраняет стабильность зазора ствола в два-четыре раза дольше, чем наконечник без покрытия, что сохраняет пропускную способность и снижает потери на обратный поток. Наша команда может порекомендовать комбинацию слоев порошка для данного чертежа вала и типа материала.


СВЯЗАТЬСЯ С НАМИ
ПОЛУЧИТЬ КАТАЛОГ ПРОДУКЦИИ,
ПРЕДСТАВЛЕНИЕ УСЛУГ И ЦЕНА
-
 Промышленная зона концентрации Бяньчжуан, район Цзянъянь, город Юйси, провинция Цзянсу, Китай
-
 +86-0523-86505558 / +86-0523-86506668
-
 +86-13961019985 / +86-18852676660
-
 [email protected]
Авторское право ©Jiangsu Crystal Additive Manufacturing Co., Ltd. Все права
Зарезервировано.
 Производители порошков металлических сплавов